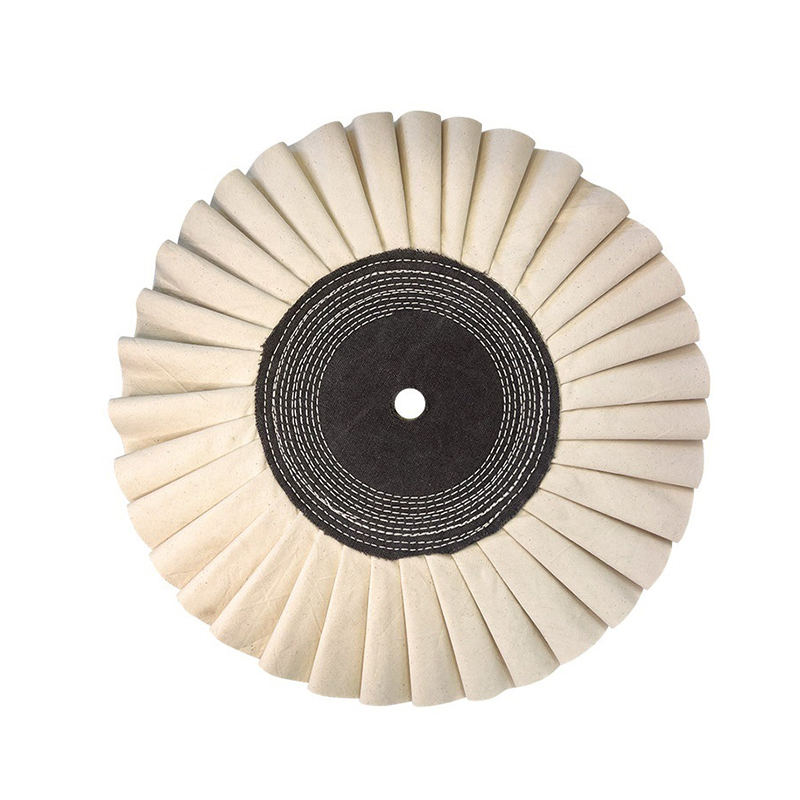
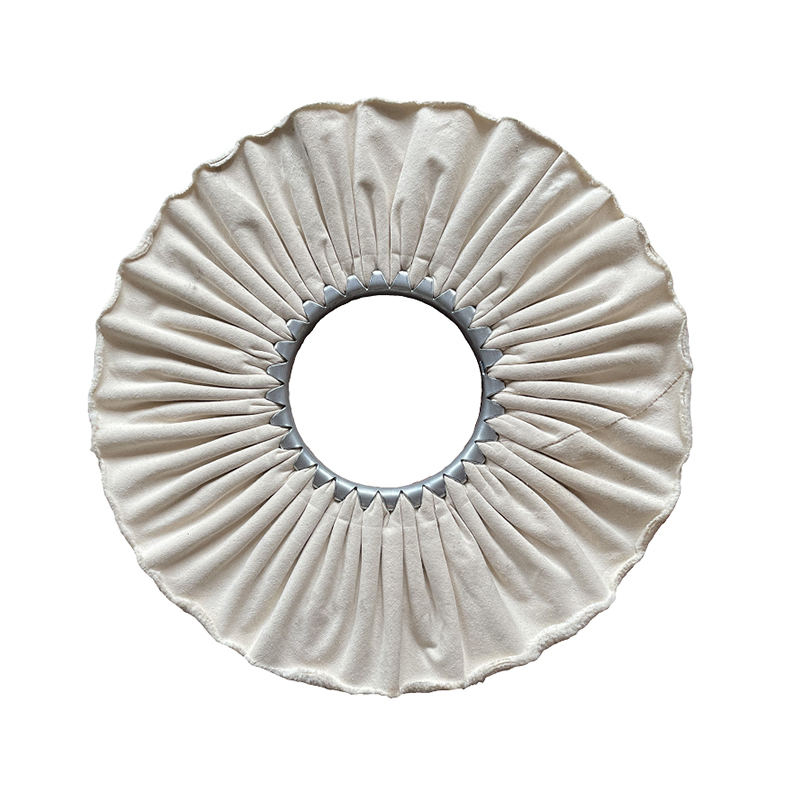
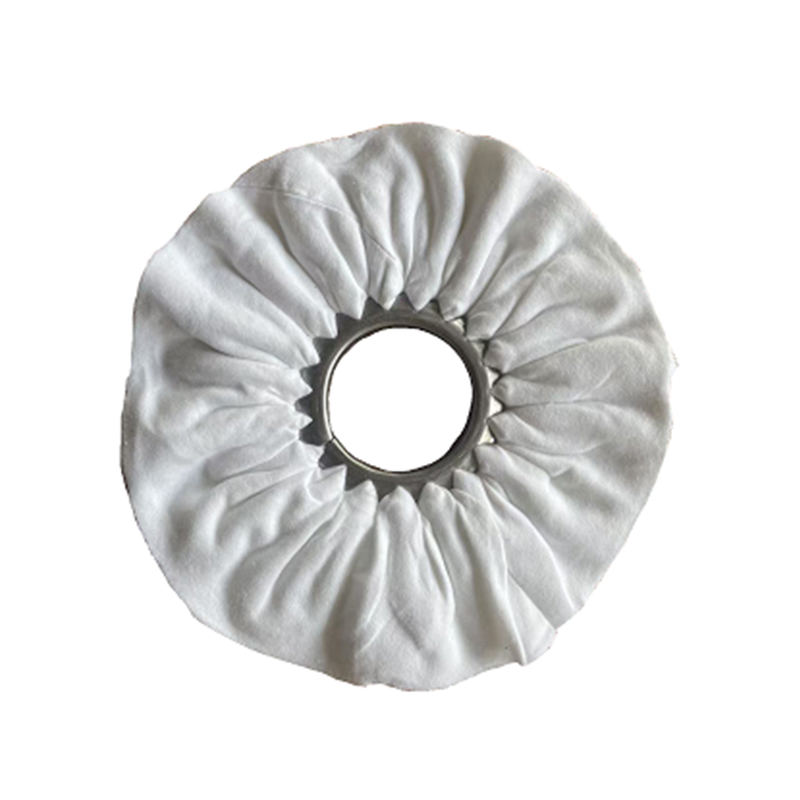
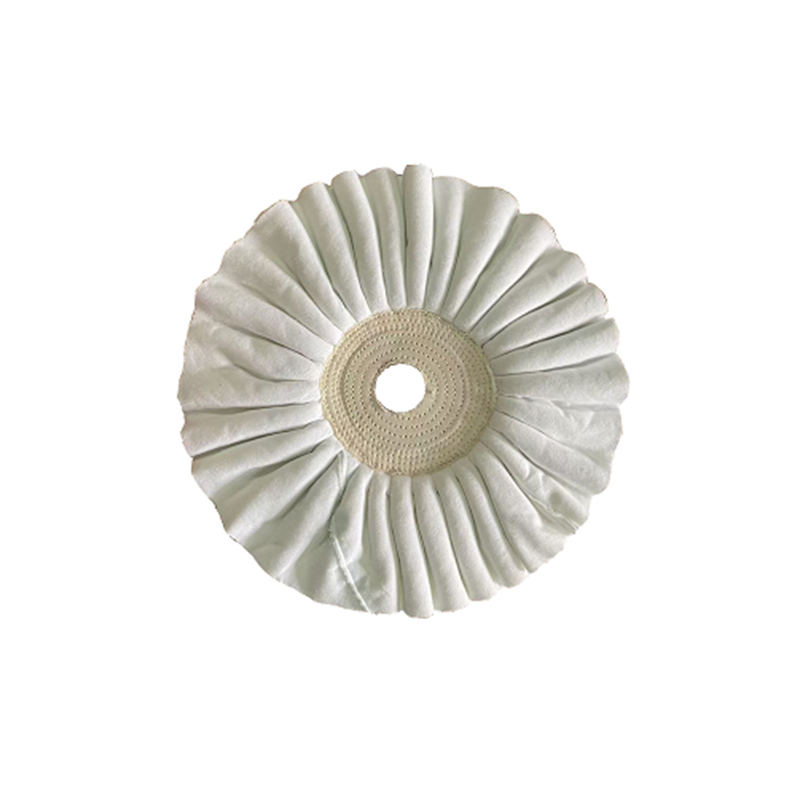
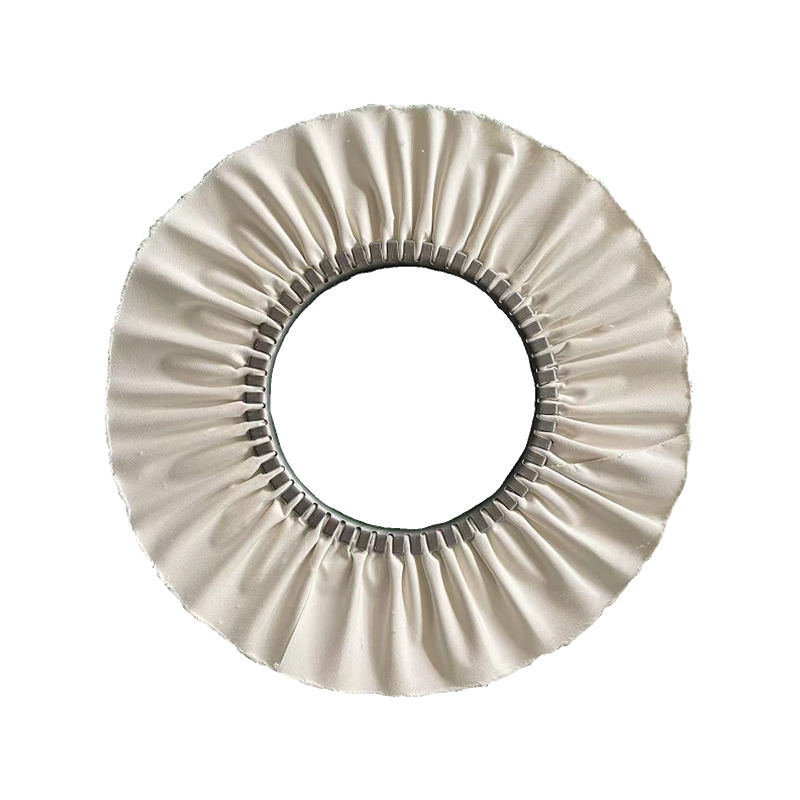
A szélkerék – széles körben légúti csiszolókeréknek, szellőztetett buffnak vagy bias airway buffnak is nevezik – egy nagy teljesítményű polírozó szerszám, amelyet kifejezetten a fémfelület-megmunkálás végső vagy köztes szakaszaihoz terveztek . Ellentétben a szizál vagy varrott pamut kerekekkel, amelyek az agresszív anyageltávolítást helyezik előtérbe, a szélkerék precíz kialakítása: redős, hajtogatott szövetszerkezete belső légcsatornákat hoz létre, amelyek folyamatos levegőáramlást tesznek lehetővé a keréken működés közben. Ez a szellőzés aktívan elvezeti a hőt mind a korongról, mind a munkadarab felületéről, így hosszabb megszakítás nélküli polírozási futást, egyenletesebb keverékeloszlást és tisztább, fényesebb végső felületet tesz lehetővé, mint amit a hagyományos csiszolókorongok általában képesek biztosítani.
Gyakorlatilag a szélkerekek a választott eszköz a tükörszintű felületek eléréséhez rozsdamentes acélon, alumíniumon, sárgarézön, rézön, cinkötvözeten és sokféle színesfémen. Széles körben használják az autógyártásban, a hardvergyártásban, a konyhai eszközök gyártásában, a bútorok fémmegmunkálásában, az építőanyagokban és a galvanizáló előkezelési munkafolyamatokban. Akár nagy áteresztőképességű ipari polírozósorhoz vásárol szélkereket, akár precíziós befejező munkákhoz választ egyet, a konzisztens, professzionális eredmények eléréséhez elengedhetetlen, hogy megértsük, hogyan épülnek fel, hogyan viselkednek, és hogyan kell helyesen párosítani őket polírozószerekkel.
Ez az útmutató a teljes képet mutatja be: a szélkerekek felépítését és mechanikáját, a színkódolt kezelési fokozatok szerepét, a fémtípusok szerinti keverékpárosítást, az alkalmazási ágazatokat, az alternatív keréktípusokkal való gyakorlati összehasonlítást, valamint a valódi tükörfényezés eléréséhez szükséges lépésenkénti munkafolyamatot.
Mi teszi a Szélkerék Más: A légútépítés magyarázata
A szélkerék meghatározó jellemzője a redős, hajtogatott szerkezete. A hagyományos csiszolókorongoktól eltérően – amelyek egymással párhuzamosan egymásra helyezett lapos pamut-, muszlin- vagy szizálrétegekből épülnek fel – a szélkerék úgy készül, hogy több réteg pamutszövetet rögzítenek a központi acél rögzítőgyűrűhöz oly módon, hogy az egyes rétegeket sugárirányú ránc vagy hajtás kialakítására kényszerítik. Ezek a hajtások a középpontból kifelé nyúlnak ki, és egy sima, sík felület helyett több száz egyedi szövetélből álló kerékfelületet hoznak létre.
Ennek a tervezésnek a gyakorlati következményei jelentősek:
- Aktív szellőztetés: Az egyes redők közötti csatornák lehetővé teszik a levegő szabad mozgását a keréktesten forgás közben. Ez a légáram folyamatosan távolítja el a hőt az érintkezési zónából, megakadályozva a hő felhalmozódását, amely a lágy fémek elszíneződését vagy a polírozóanyag idő előtti megkeményítését okozhatja a kerékfelületen.
- Fokozott vegyület-visszatartás: Mindegyik redő kis zsebként működik, amely megtartja és felszabadítja a polírozó anyagot, amikor a tárcsa a munkadarabhoz képest forog. Ez egyenletesebb és tartósabb keverékleadást biztosít, mint a lapos rétegű kerekek, csökkentve az ismételt felhordás gyakoriságát a hosszabb polírozás során.
- Élérintkező polírozás: A szélkerekeket élcsiszolásra tervezték – az a technika, hogy a munkadarabot a kerék felületének külső széléhez nyomják, nem pedig a lapos oldalához. Ez az élérintkező pontosan koncentrálja a polírozási nyomást, így a szélkerekek jól illeszkednek a profilozott, ívelt vagy összetett geometriájú munkadarabokhoz.
- A hideg felület hőmérséklete: Mivel a szellőzés aktívan kezeli a hőt, a szélkerekek hosszabb ideig működtethetők, mielőtt a munkadarabnak vagy a korongnak le kell hűlnie. Ez kulcsfontosságú hatékonysági előny a nagy felületű alkalmazásoknál, mint például a rozsdamentes acél tartályok, alumínium panelek, pótkocsi felépítmények és építészeti burkolatok.
A kerék magjában található acél középső lemez vagy rögzítőgyűrű nem pusztán rögzítőelem – hűtőbordaként és szerkezeti rögzítőként is működik, amely egyenletes feszültség alatt tartja a redőket nagy sebességű forgás közben. A szabványos szélkerekek a kerékátmérőtől függően jellemzően 2000 és 3500 ford./perc közötti működési sebességre készülnek, és a középső gyűrű kritikus szerepet játszik a leválás megakadályozásában ezeknél a sebességeknél. A szélkerék felszerelésekor mindig használjon önközpontosító biztonsági karimát hogy biztosítsa a biztonságos rögzítést és megakadályozza, hogy a kendőrétegek működés közben váljanak el a középső gyűrűtől.
Megértés Szélkerék Színkódok és kezelési fokozatok
A szélkerekekkel végzett munka egyik legpraktikusabb szempontja az iparágban alkalmazott szabványos színkódrendszer, amely jelzi az egyes kerekek kezelési fokozatát és relatív merevségét. A színek nem dekoratívak – mindegyik a szövet szilárdságának meghatározott szintjét, a polírozási folyamat megfelelő szakaszát és az ajánlott fémtípust jelzi. Ennek a rendszernek a megértése lehetővé teszi a kezelők számára, hogy kipróbálás és hiba nélkül azonnal kiválaszthassák a megfelelő kereket.
| Szín | Merevségi szint | Polírozási szakasz | Elsődleges fém alkalmasság | Tipikus összetett párosítás |
|---|---|---|---|---|
| Kék (Malommal kezelt) | Legmagasabb | 1. lépés – Vágja le a csiszolást | Rozsdamentes acél, kemény ötvözetek | Fekete smirgli vegyület |
| Piros (kezelt) | Magas | 1. lépés – Vágja le a csiszolást | Rozsdamentes acél | Fekete mágia / szürke vegyület |
| Narancs (kezelt) | Közepes-magas | 1. lépés – Vágja le a csiszolást | Alumínium, színesfémek | Barna tripoli keverék |
| Sárga (Malommal kezelt) | Közepes | 2. lépés – Színes polírozás | Alumínium, sárgaréz, réz | Green rouge vegyület |
| Rózsaszín (kezelt) | Közepes-Soft | 2. lépés – Színes polírozás | Rozsdamentes acél (second pass) | Sárga deluxe vegyület |
| Fehér / Domet Flanel | A legpuhább | 3. lépés – Végső tükörbevonat | Minden fém, műanyag, fa lakk | Fehér gyémánt / kék rouge / lila rouge |
Az alapelv egyértelmű: a merevebb kerekek agresszívebben vágnak, míg a lágyabb kerekek finomabb színt és fényt biztosítanak . A megfelelően végrehajtott polírozási szekvencia a keményebb, agresszívabb kerekektől a korai szakaszban durvább keverékekkel párosítva fokozatosan a puhább, finomabb bevonatú kerekek felé halad az utolsó szakaszban. Ha megpróbálja átugrani a szakaszokat – például egy puha, fehér flanel szélkereket közvetlenül egy erősen karcos rozsdamentes acél felületre helyezve – nem eredményez tükrös felületet; egyszerűen kifényesíti a karcolásokat anélkül, hogy eltávolítaná őket, ami homályos, egyenetlen felületet eredményez.
Fontos megjegyezni, hogy a színkonvenció gyártónként kissé eltérhet. Mindig ellenőrizze az adott szállítója által megadott merevségi és alkalmazási adatokat, ahelyett, hogy kizárólag a színre hagyatkozna abszolút iránymutatóként. Ennek ellenére a fent leírt széles keretrendszer a széles körben elfogadott ipari szabványt tükrözi, és megbízható kiindulási referencia a legtöbb alkalmazás számára.
Hogyan egyeztesse meg a Szélkerék a megfelelő polírozó keverékkel
A szélkerék és a csiszolómassza közötti kapcsolat nem kötelező – ez a teljes polírozási folyamat alapja. A kerék biztosítja a mechanikus szállítási mechanizmust; a keverék biztosítja a csiszolóvágási vagy befejező kémiát. Bármelyik elem helytelen használata aláássa mindkettő kimenetét.
Rozsdamentes acél polírozási sorrend
Rozsdamentes acél esetében az ajánlott megközelítés egy legalább kétlépcsős eljárás szélkerekek használatával. Kezdje a piros vagy kék kezelt szélkerék fekete smirgli (fekete mágia) vegyülettel megrakva. Ez az első lépés körülbelül 3000–3500 fordulat/perc sebességgel működik, és eltávolítja a 320–400 szemcseméretű karcolásnyomokat, a felületi oxidációt és a korábbi feldolgozásból visszamaradt csiszolósorokat. A második lépésben a rózsaszín kezelt szélkerék sárga deluxe keverékkel párosítva körülbelül 3000 ford./perc fordulatszámon, hogy a felületet szaténból magas fényűvé varázsolja. A show-minőségű eredmények érdekében a kék vagy lila rouge keverékkel megtöltött fehér kupola flanel szélkerékkel végzett utolsó lépés mélytükrös felületet eredményez, amely gyakorlatilag mentes a látható felületi textúrától.
Alumínium polírozási sorrend
Az alumínium egy kicsit más megközelítést igényel. Mivel az alumínium puhább és porózusabb, mint a rozsdamentes acél, könnyebben felszívja a keveréket, és túl agresszív kerekek használata esetén mély barázdák keletkezhetnek. Kezdje egy narancssárga kezelt szélkerék és barna tripoli keverék 3000-3500 ford./perc sebességgel a 400 és 600 szemcseméretű csiszolási nyomok eltávolítására a felületről. Kövesse a sárga malomkezelt szélkerék zöld rouge keverékkel párosítva 2500-3000 ford./perc sebességgel a színmélység és a csillogás fejlesztése érdekében. Alumínium kerekek, tartályok vagy gyémántlemezek látványos felületeihez flanel szélkerékkel és finom lila vagy kék rouge keverékkel kell befejezni. Alkalmazzon mérsékelt nyomást, és kerülje az egy pozícióban való tartózkodást, hogy elkerülje a vékony alumínium panelek felületének hő által kiváltott vetemedését.
Sárgaréz, réz és cink ötvözet
Sárgaréz és réz munkadaraboknál a barna tripoli keverék narancssárga vagy sárga szélkerékkel párosítva hatékony első menetes vágási lépésként szolgál, amely eltávolítja a felületi nyomokat és a könnyű oxidációt anélkül, hogy túlvágná a puhább fémfelületet. A második lépcsőben vörös rouge keveréket használnak puha flanel szélkerékkel, hogy kifejlesszék a kiváló minőségű sárgaréz és réz felületekre jellemző gazdag, meleg fényt. A cinkötvözet vasalatrészei – amelyek gyakoriak a dekoratív szerelvényekben, az ajtóvasalatokban és a fürdőszobai kiegészítőkben – jól reagálnak a közvetlen kétlépéses szekvenciára, amely sárga keveréket használ a vágáshoz és fehér gyémánt keveréket egy flanel szélkeréken a végső színért.
Nem fém felületek: műanyagok, falakk és bőr
A szélkerék hűvösebb működési profilja bizonyos nem fémes alkalmazásokhoz is alkalmassá teszi. Festett felületeken, magasfényű bútorlakkon és bőrárukon a puha flanel szélkerékváltozat – alacsony fordulatszámon (általában 2200 ford./perc alatt) használt fehér vagy kék keverékkel – képes eltávolítani az enyhe felületi karcolásokat és helyreállítani a fényességet anélkül, hogy felhólyagosodna vagy puhítaná a felületet. Ez a sokoldalúság a szélkerekeket nemcsak a fémmegmunkálási környezetben, hanem az autóiparban, a famegmunkáló műhelyekben és a bőráru-gyártásban is hasznos eszközzé teszi.
Szélkerék más polírozókorong-típusokkal szemben: Ahol mindegyik elfér a polírozási folyamatban
A fémmegmunkáló szakemberek többféle keréktípussal dolgoznak, amelyek mindegyike a polírozási folyamat meghatározott szakaszában van elhelyezve. Annak megértése, hogy a szélkerék hol illik – és hol nem –, megelőzi a költséges hibákat és az elpazarolt fogyóeszközöket.
| Kerék típusa | Építés | Hőtermelés | Az agresszió csökkentése | Legjobb Színpad | Tükörbevonattal |
|---|---|---|---|---|---|
| Szizál kerék | Varrott szizálszálas rétegek | Magas | Nagyon magas | 1. lépés – Erős levágás | Nem |
| Spirálvarrott pamut | Lapos pamut, varrott gyűrűk | Közepes | Közepes | 2. lépés – Köztes vágás és színezés | Részleges (szatén) |
| Szélkerék (Treated) | Redős szövet, középső gyűrű | Alacsony – Közepes | Közepes–High (by grade) | 1–2. lépés (színminőségtől függően) | Igen (flanel minőséggel) |
| Szélkerék (Flannel) | Redős flanel, középső gyűrű | Nagyon alacsony | Alacsony | 3. lépés – Tükörbevonat | Igen |
| Laza pamut felmosó | Varratlan puha pamut | Nagyon alacsony | Nagyon alacsony | 3. lépés – Végső szín | Igen |
Ebből az összehasonlításból az a legfontosabb, hogy a szélkerekek egyedülálló helyet foglalnak el a polírozási sorrendben: a kezelési fokozattól függően vágást és színt is képesek biztosítani, így az egyik legsokoldalúbb keréktípus. Egy jól felszerelt polírozóállomás egy teljes többlépcsős simítási folyamatot képes végrehajtani, csak fokozatosan lágyabb minőségű szélkerekeket használva – a keményen kezelt kék vagy piros keréktől a kezdeti levágáshoz a flanel szélkerékig az utolsó tükörúthoz. Ez a munkafolyamat-konszolidáció jelentős hatékonysági előnyt jelent ipari környezetben, ahol a szerszámcsere valós állásidő-költséget jelent.
Iparágak és termékek, ahol szélkerekeket használnak
A szélkerekek a gyártóipar széles körében megtalálhatók. A hűtőszellőztetés, a sokoldalú kezelési fokozatok és a konzisztens keverék-visszatartás kombinációja alkalmassá teszi őket minden olyan gyártási környezetre, ahol a fémfelület megjelenése minőségi kritérium – amely a fogyasztási és ipari cikkek nagy részét lefedi.
Autóalkatrészek és -tartozékok
A szélkerekek szabványos polírozó eszközök az autóalkatrészek gyártásában és az utángyártott részletezésben. Az alumínium könnyűfém keréktárcsák, a rozsdamentes kipufogórendszerek, a krómozott burkolatok, a lökhárítók, az üzemanyagtartályok és a motorházak kiváló minőségű tükörfelületet igényelnek, amely megfelel az esztétikai és korrózióállósági szabványoknak. A szélkerekek hűvösebb működése különösen értékes az alumínium keréktárcsák polírozásánál – egy vékony falú alkatrész, amely meghajlíthatja vagy egyenetlen felületeket alakíthat ki, ha túlzott hőhatásnak van kitéve a polírozás során. A standard kétlépéses sorozat narancssárga és sárga szélkerekekkel, tripoli és zöld rouge keverékekkel hatékonyan hozhatja a nyers megmunkálású alumínium keréktárcsát látványminőségű felületre.
Rozsdamentes acél konyhai és főzőedények
Az edények, serpenyők, mosogatók, munkalap-berendezések és élelmiszer-feldolgozó gépek a rozsdamentes acélgyártásban a szélkerekek legnagyobb volumenű alkalmazásai közé tartoznak. Az étkeztetési és vendéglátóipar szigorú felületkezelési követelményeket támaszt – mind higiéniai okokból (a sima, nem porózus felületek ellenállnak a baktériumok tapadásának), mind pedig a fogyasztói esztétika miatt. A megfelelő rozsdamentes acél keverékekkel párosított szélkerekek magas fényű, irányultságban egyenletes felületet biztosítanak ahhoz, hogy a kereskedelmi konyhai termékek megfeleljenek az ellenőrzési szabványoknak a fő exportpiacokon.
Hardver és precíziós alkatrészek
Az ajtókilincseket, zsanérokat, zárakat, csaptelepeket, szelepeket, csőszerelvényeket és dekoratív építészeti vasalatokat gyakran szélkerekekkel csiszolják kézi és automatizált konfigurációkban is. A krómozott vagy nikkelezett galvanizálásra szánt cinkötvözet és sárgaréz hardverelemek esetében a szélkerék polírozása jellemzően az utolsó lépés a bevonófürdő előtt – a polírozott hordozófelület minősége közvetlenül meghatározza a felvitt bevonatréteg tapadási minőségét és megjelenésének egyenletességét. A polírozással el nem távolított felületi hibákat a bevonat felerősíti, nem rejti el.
Bútor és belső fémmegmunkálás
A fém bútorkeretek, a dekoratív acél és sárgaréz betétek, a rozsdamentes acél asztallábak és a csúcskategóriás szekrény hardverek szélkerekes polírozást használnak a bútortervezők és belsőépítészeti vállalkozók által megkövetelt sima, fényvisszaverő felületek elérése érdekében. Ebben az alkalmazási kontextusban a flanel szélkerék különösen nagyra értékelt képessége miatt magas fényű eredményt produkál összetett profilokon és ívelt geometrián anélkül, hogy irányított csiszolási nyomokat hagyna.
Építőanyagok és építészeti alkatrészek
A rozsdamentes acél burkolópanelek, a korlátok, a felvonók belső terei, a jelzőtáblák és a kereskedelmi épületek szerkezeti díszítőelemei a nagy formátumú polírozógép-konfigurációkban szélkerekek segítségével az előírásoknak megfelelően csiszoltak. A nagy átmérőjű szélkerekeket – 10 hüvelykes és nagyobb – általában automatizált polírozósorokon használják lapos vagy csőanyag hosszú szakaszainak feldolgozására, ahol az alkatrész teljes hosszában az egyenletes felületkezelés kritikus az építészeti elfogadottság szempontjából.
Galvanizálás és felületkezelés előfeldolgozás
A galvanizáló létesítményekben a szélkerék polírozása gyakran az utolsó kézi vagy automatizált feldolgozási lépés, mielőtt az alkatrészek a bevonatfürdőbe kerülnének. A követelmény geometriailag sima és beágyazott polírozószer-maradványoktól, vízkőtől vagy mikrokarcoktól mentes felületet biztosít. A szélkerék hűvös futási karakterisztikája csökkenti a hőterhelési nyomok kialakulásának kockázatát a vékony nem nemesfém részeken, ami különösen fontos a finom részletekkel vagy éles belső sarkokkal rendelkező alkatrészeknél.
Hogyan válasszuk ki a jobb szélű kereket: Főbb specifikációs tényezők
A szélkerekeket választó beszerzési menedzserek és polírozósor-kezelők számára a következő specifikációs tényezők határozzák meg a célnak való megfelelést. A nem megfelelő minőség vagy méret vásárlása gyakori és könnyen elkerülhető forrása az inkonzisztens befejezési minőségnek és a szükségtelen fogyóeszközöknek.
- Kerék átmérő: A gyártótól függően körülbelül 100 mm (4 hüvelyk) és 500 mm (20 hüvelyk) között kapható. A kisebb átmérők megfelelnek az asztali csiszológépeknek és a kézi polírozóknak a precíziós vagy kisméretű munkavégzéshez; a nagyobb átmérőket a nagyobb paneleket, csöveket vagy rudakat feldolgozó ipari csiszológépeken használják. Igazítsa az átmérőt a munkadarab fizikai méretéhez és a gép tengelykapacitásához.
- Rétegek száma: A szélkerekek általában 16 rétegű konfigurációkban kaphatók, bár a nagyobb teherbírású ipari változatok több réteggel is rendelkezhetnek a nagyobb felületi sűrűség érdekében. A nagyobb rétegszám általában jobban megtartja a keveréket, és kissé feszesebb felületet biztosít – ez hasznos nehezebb vágási alkalmazásokhoz. Az alacsonyabb rétegszám puhább, rugalmasabb felületet eredményez, amely alkalmas a kontúr polírozására.
- Középső gyűrű mérete: Az acél középső lemez belső átmérőjének meg kell egyeznie a gép orsójának vagy tengelyének méretével. A szabványos belső átmérők 55 mm, 76 mm és nagyobb méretek ipari gépekhez. A mennyiségi rendelés előtt mindig ellenőrizze a kompatibilitást.
- Kezelési fokozat (szín): A fenti színkód szakaszban leírtak szerint válassza ki a fémtípusnak és a polírozási szakasznak megfelelő kezelési fokozatot. A kétlépcsős rozsdamentes acél munkafolyamathoz legalább egy piros vagy kék kezelt tárcsa szükséges a vágáshoz, és egy rózsaszín vagy flanel tárcsa a színhez és a felülethez. Alumínium esetén a narancssárga és a sárga színek a szabványos kétlépéses sorrendet fedik le.
- Maximális működési sebesség: Mindig ellenőrizze a kerék névleges maximális fordulatszámát a gép orsófordulatszámához képest. A nagyobb átmérőjű kerekek kisebb maximális fordulatszámmal rendelkeznek; egy szélkerék névleges sebessége feletti futása a középső lemez leválását kockáztatja, és komoly biztonsági kockázatot jelent a kezelők számára.
- Ruha anyaga: A normál szélkerekek különböző puhaságú pamutszövetet használnak. A prémium flanel (domet flanel) szélkerekek plüss, ultrapuha flanel anyagot használnak, és kizárólag végső tükörfényezésre vannak fenntartva. Egyes alkalmazásspecifikus változatok nem szőtt nylonszövetet használnak felülettisztításhoz, csiszoláshoz és huzalhúzáshoz olyan szabálytalan vagy kontúros felületeken, ahol a hagyományos szövet szélkerekek túl merevek lennének.
Lépésről lépésre: Tükörfényezés elérése szélkerekekkel
A következő munkafolyamat elsődleges példaként a rozsdamentes acél munkadarabokra vonatkozik, de ugyanez a logika – megfelelő vegyülethelyettesítésekkel – vonatkozik az alumíniumra, sárgarézre és más fémekre is.
1. lépés: Felület előkészítés
Mielőtt bármilyen csiszolókorongot felhelyezne, győződjön meg arról, hogy az alapfelület legalább 320–400 szemcsenagyságúra lett csiszolva. Az erősebb karcolásokat, hegesztési varratokat és a vízkőzetet a folyamat elején szizálkoronggal vagy csiszolószalaggal kellett volna kezelni. A szélkereket nem nagy tömegű lerakásra tervezték; Ha egy erősen sérült felületet közvetlenül a szélkerékre visz, az elhúzódó, nem hatékony vágási munkamenetet és rossz eredményt eredményez. A szélkerekes szakasz tiszta, 400-as szemcséjű csiszolt felülettel történő elindítása biztosítja a legjobb költség-eredmény arányt.
2. szakasz: First-Pas Cut csiszolás (piros vagy kék szélkerék)
Szerelje fel a piros vagy kék kezelt szélkereket, és töltse fel fekete csiszolóanyaggal. Állítsa a gépet körülbelül 3000–3500 ford./percre. Nyomja a tárcsa élét a munkadarabhoz egyenletes, egyenletes nyomással, és dolgozzon átfedő lépésekben. A cél ebben a szakaszban az összes látható 400-as szemcseméretű csiszolóvonal eltávolítása, és egyenletes szatén felület létrehozása. A vágási hatékonyság fenntartása érdekében 45–60 másodpercenként vigye fel újra a keveréket a forgókorongra. Ne hagyja, hogy a korong kiszáradjon – a száraz szizál vagy kezelt pamutkorong mély, szabálytalan karcolásokat okozhat, amelyeket nehéz eltávolítani a következő szakaszokban.
3. szakasz: Második lépéses színcsiszolás (rózsaszín szélkerék)
Miután egy tiszta ruhával eltávolította a maradék fekete keveréket a munkadarab felületéről, váltson a rózsaszínnel kezelt szélkerékre, és töltse fel sárga deluxe keveréket. Csökkentse a gép fordulatszámát körülbelül 2800–3200 ford./percre. A rózsaszín kerék lágyabb, mint a piros, és kimosza a 2. szakaszból visszamaradt vágásnyomokat, miközben tiszta, nagy fényerejű csillogást biztosít. Ez a szakasz a felületet szatén megjelenésről tükörközeli reflexióvá alakítja át. Számos ipari alkalmazás esetében – hardverelemek, konyhai eszközök, csőszerelvények – a szakasz végén elért eredmény elegendő a szállításhoz.
4. szakasz: Végső tükörbefejezés (Flannel Wind Wheel)
A valódi tükörfényezést igénylő alkalmazásokhoz – építészeti hardverek, látványos autóalkatrészek, prémium konyhai eszközök vagy dekoratív rozsdamentes acéltermékek – adjon hozzá egy utolsó lépést egy fehér kupola flanel szélkerékkel, amely kék rouge vagy lila rouge keverékkel van megtöltve. Csökkentse a gép fordulatszámát 1800–2200 ford./percre, hogy minimálisra csökkentse a hőt és maximalizálja a felületi reakciót a finom csiszolóanyagra. A flanel kerék ultrapuha felülete és a finom vegyület króm-oxid vagy alumínium-oxid csiszolóanyag-tartalma együttesen kiküszöböli a megmaradt mikrokarcokat, és erősen tükröződő, torzulásmentes tükörfelületet hoz létre.
Az utolsó polírozási fázis után azonnal tisztítsa meg a felületet tiszta, száraz ruhával vagy mikroszálas törülközővel, hogy eltávolítsa az összes vegyületmaradványt. A gyakran kezelt rozsdamentes acél alkatrészeknél a polírozás után felvitt vékony védőviasz vagy lakkréteg segít megőrizni a tükörfényezést azáltal, hogy megakadályozza a felület oxidációját és az ujjlenyomatok szennyeződését tárolás és szállítás során.
A szélkerekek biztonsági és karbantartási bevált gyakorlatai
A szélkerekek biztonságos működtetése és megfelelő karbantartása egyaránt védi a kezelőket és a kész teljesítmény minőségét. A következő eljárások szabványosak a professzionális polírozási környezetben, és következetesen be kell tartani őket.
- Mindig szellőző biztonsági karimát használjon: A szélkerekeket önközpontosító biztonsági karimával kell felszerelni, nem pedig szabványos tömör karimákkal. A szellőző karima egyenletesen megragadja a kerék középső gyűrűjét, és megakadályozza a ráncos szövetrétegek leválását az acél középső lemezről a működési sebességnél fellépő centrifugális erők hatására.
- Mindig viseljen PPE-t: Arcvédő vagy védőszemüveg, munkakesztyű, valamint finom fémpor és összetett részecskék elleni védőmaszk szükséges. 3000 RPM-nél az összetett törmelék és fémrészecskék nagy sebességgel kerülnek a levegőbe. A finom fém és összetett por hosszú távú belélegzése elismert foglalkozás-egészségügyi veszélyt jelent.
- Soha ne lépje túl a névleges RPM-et: A szélkerék túlgyorsítása a középső gyűrű feszültségtörését okozza, és a kerék katasztrofális széteséséhez vezethet. Minden használat előtt igazítsa össze a kerék méretét a gép sebességével, és ellenőrizze ezt minden kerékcserekor.
- Rendszeresen gereblyézze a kereket: A keverék felhordása és a hőciklusok fellépése során a polírozó keverék megkeményedik és fényessé teszi a szélkerék felületét, ami csökkenti a vágási vagy simítási hatékonyságot. Használjon kerékgereblyét (durva csiszolószerszámot, amelyet a forgó kerék felületéhez tartanak) az első használat előtt, és rendszeresen a hosszabb polírozások között, hogy helyreállítsa a kerék felületét és eltávolítsa a megkeményedett keveréket.
- Minden kereket egy vegyületnek szenteljen: A szélkerék különböző vegyületekkel való keresztszennyeződése inkonzisztens koptató kémiát eredményez, amely előre nem látható nyomokat hagyhat a felületen. Minden kereket egyértelműen jelöljön meg a hozzájuk tartozó keverékkel, és érvényesítse ezt a szabályt a gyártási területen.
- Használat előtt ellenőrizze a kerekeket: Ellenőrizze, hogy a középső gyűrű nincs-e repedés, torzulás vagy laza bepattanás jele. Vizsgálja meg a ruha redőit, hogy nincsenek-e kikopott, hiányzó részek vagy olyan anyaglerakódások, amelyeket gereblyézéssel nem lehet eltávolítani. A sérült szélkereket haladéktalanul ki kell szerelni – professzionális polírozási környezetben nem elfogadható a működés közbeni meghibásodás veszélye.
- Megfelelő tárolás: A fel nem használt szélkerekeket tartsa hűvös, száraz helyen, távol a közvetlen napfénytől, oldószerektől és nedvességtől. A nedvességnek való kitettség gyengítheti a tapadó kötést a kendő és a középső gyűrű között a kezelt kerekeken, csökkentve ezáltal azok tényleges élettartamát.
Gyakran ismételt kérdések a szélkerekekkel kapcsolatban
A szélkerék helyettesítheti a szizál kereket a polírozás során?
A legtöbb esetben nem. A keményen kezelt (kék vagy piros) szélkorong enyhe és közepes vágási munkákat is elbír 320–400 szemcsenagyságúra csiszolt felületeken, de hiányzik belőle a szizálkorong szerkezeti merevsége és szálkoptató képessége a mély karcolások, erős vágásnyomok vagy a hegesztési varratok előkészítésekor. Azon felületeken, amelyeken csak kisebb csiszolási nyomok vagy korábbi polírozási vonalak vannak, a kezelt szélkerék teljes mértékben alkalmas az első lépés eszközeként. Erősen sérült felületek esetén a szélkerék behelyezése előtt szizál kereket kell használni.
Mennyi ideig bírja a szélkerék a gyártás során?
Az élettartam függ az üzemi sebességtől, az alkalmazott nyomástól, a keverék alkalmazásának gyakoriságától és a karbantartási gondosságtól. A rendszeresen gereblyézett, névleges sebességükön üzemeltetett és megfelelő keverékterheléssel használt szélkerekek jellemzően túlélik a hagyományos varrott pamut kerekeket egyenértékű alkalmazásokban, mivel a redős szerkezet egyenletesebben osztja el a kopást a kerék felületén. A flanel minőségű szélkerekek, amelyeket alacsonyabb sebességnél a végső simításra használnak, általában a leghosszabb élettartamúak a sorozatban.
Mi a különbség a szélkerék és a normál légúti buff között?
Ezek ugyanaz a termékkategória, különböző regionális elnevezési szabályok szerint. A kínai gyártás és export kontextusában a redőzött szellőztetett csiszolókorongot általában szélkeréknek (风轮 / 风叶轮) nevezik. Az észak-amerikai és európai professzionális fémmegmunkálási kontextusban ugyanazt a terméket jellemzően légúti buffnak, légúti csiszolókeréknek, szellőztetett buffnak vagy elfogult légúti buffnak nevezik. A szerkezeti felépítés és a funkció azonos.
Használhatók-e szélkerekek kézi sarokcsiszolón?
Igen – a sarokcsiszolóra szerelt szélkoronggal végzett élcsiszolás egy széles körben alkalmazott technika, különösen alumínium kerekek, járműkarosszéria-panelek és nagy, lapos fémrészek polírozására, amelyeket nem lehet asztali polírozógépbe vinni. Győződjön meg arról, hogy a tárcsa átmérője megfelel a használt sarokcsiszoló fordulatszámának, és használjon középső szűkítőlemezt és megfelelő karimákat a biztonságos rögzítéshez. Tartson állandó szöget, és kerülje a kerék lapos nyomását a felülethez – az élérintkezési technika kritikus fontosságú az egyenletes eredmények eléréséhez kézi szerszámon lévő szélkerékkel.
Következtetés: Miért a szélkerék a professzionális választás a tükörfényezéshez
A szélkerék az aktív szellőzés, a sokoldalú kezelési fokozatok és a konzisztens keverék-szállítás kombinációja megválaszolja a kiváló minőségű fémmegmunkálás fő kihívásait: hőkezelés, felületi egyenletesség és folyamathatékonyság. Egyetlen keréktípus sem fedi le a polírozási lépések ilyen széles skáláját — a keményfémek első menetes csiszolásától az alumínium, rozsdamentes acél, sárgaréz és nem fém felületek végső tükörfényezéséig — miközben megőrzi a hűvösebb működési profilt, amely védi mind a munkadarabot, mind a kezelőt.
A gyártási vezetők és a polírozó fogyóanyagokat beszerzéssel foglalkozó beszerzési szakemberek számára a gyakorlati ajánlás az, hogy fektessenek be szélkerék-minőségek teljes készletébe – legalább egy keményen kezelt minőséget a vágáshoz, egy közepes minőségűt a színkifejlődéshez és egy flanel minőséget a végső tükörmunkához –, és minden minőséget következetesen párosítsanak a feldolgozandó fémekhez megfelelő polírozó keverékkel. A kerékválasztás, a keverékpárosítás és a működési paraméterek következetessége az ismételhető, kiváló minőségű polírozás alapja.
A szélkerék beszállítóinak értékelésekor ügyeljen az egyenletes rétegsűrűségre, a középgyűrű ellenőrzött minőségére és a megbízható kezelési keménységre a gyártási tételekben. A jól legyártott szélkerék és a nem szabványos szélkerék közötti különbség nagyon gyorsan láthatóvá válik a polírozási eredményekben – a leselejtezett vagy átdolgozott alkatrészek költsége pedig jóval meghaladja az olcsó szerszámozásból származó megtakarítást. A nagy volumenű beszerzést végző B2B vásárlók számára bevett gyakorlat és erősen ajánlott az anyagtanúsítványok és a tételes minta tesztelése, mielőtt nagy mennyiségre vállalnák el magukat.