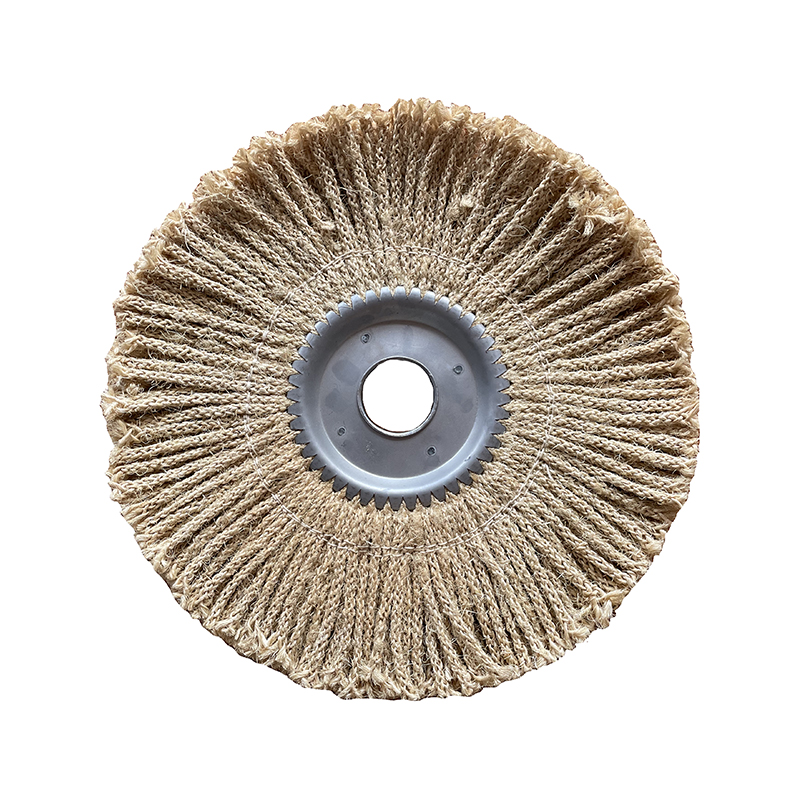
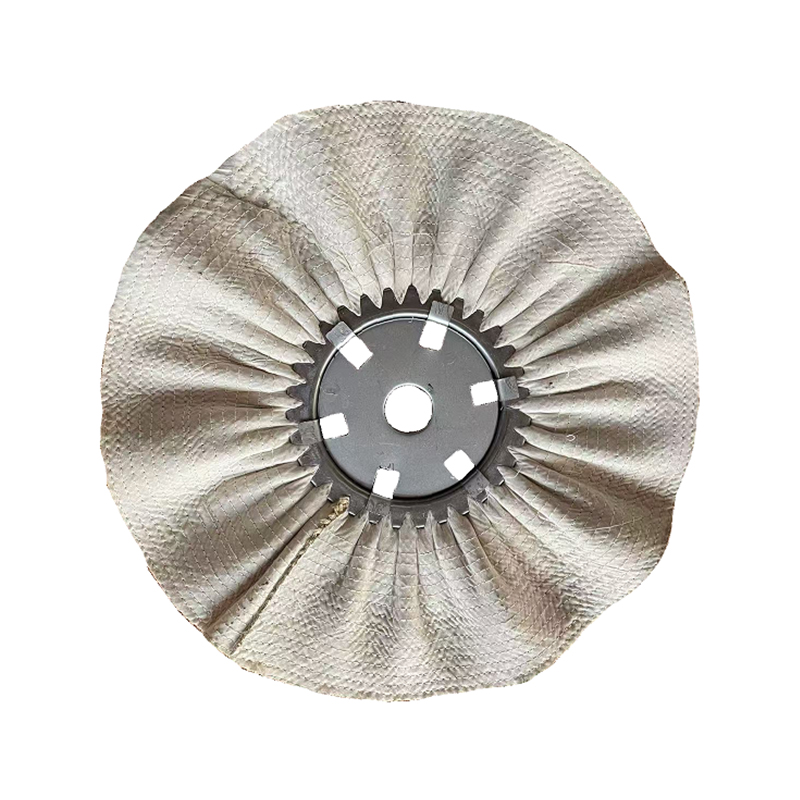
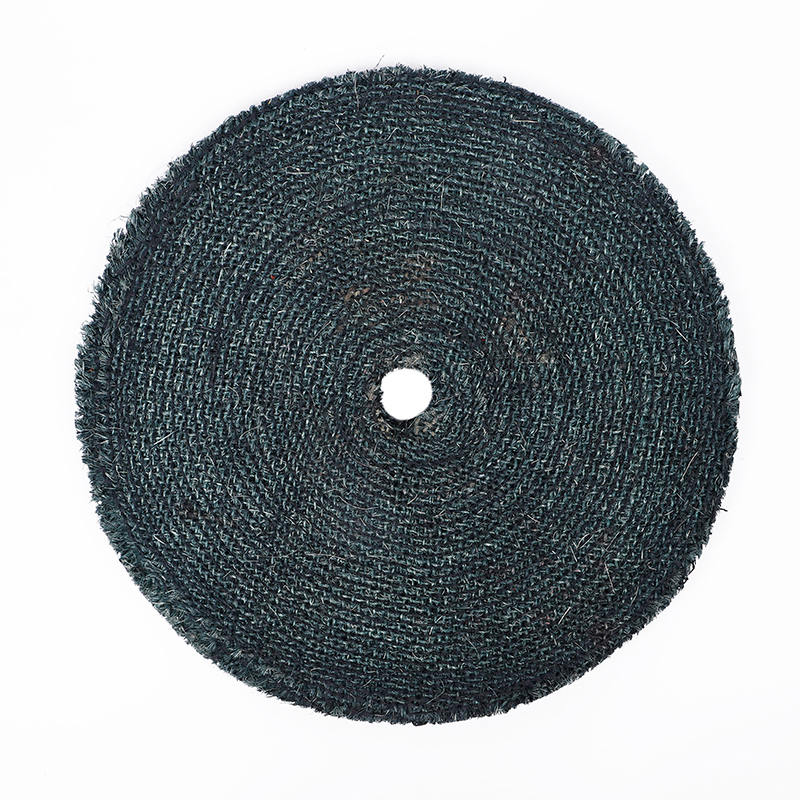
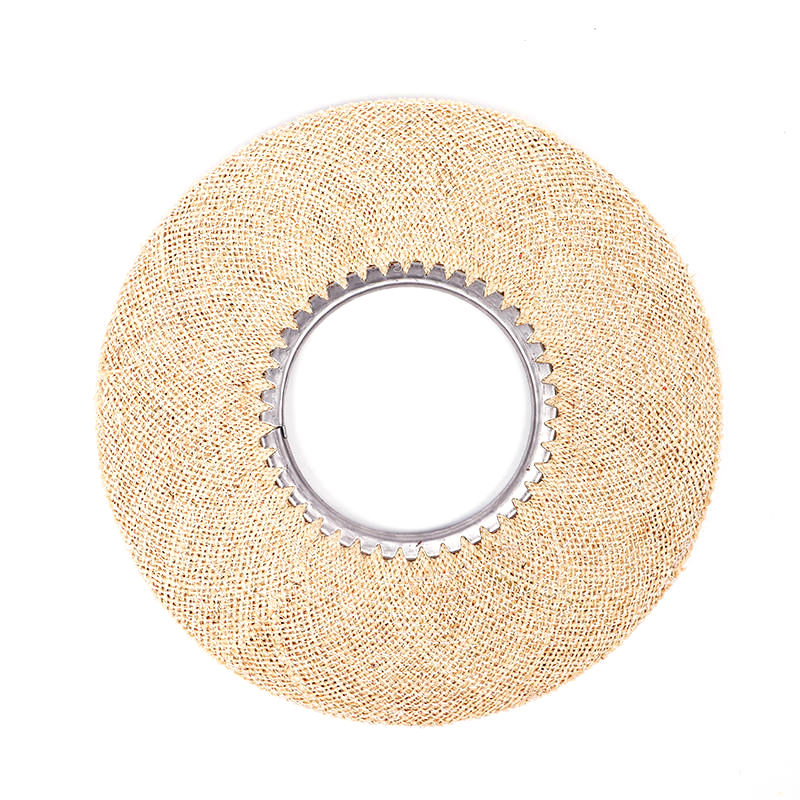
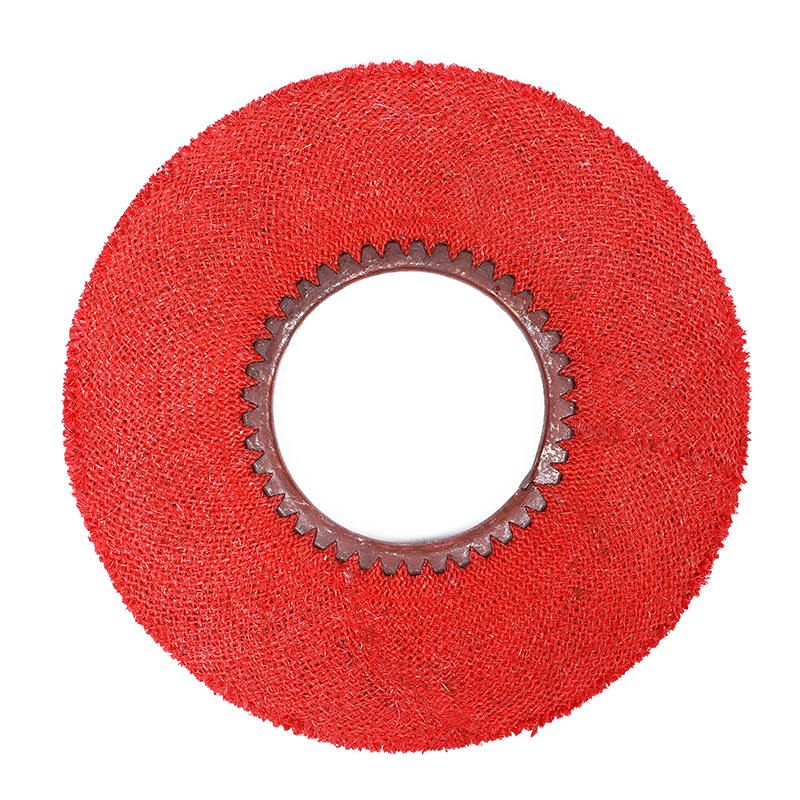
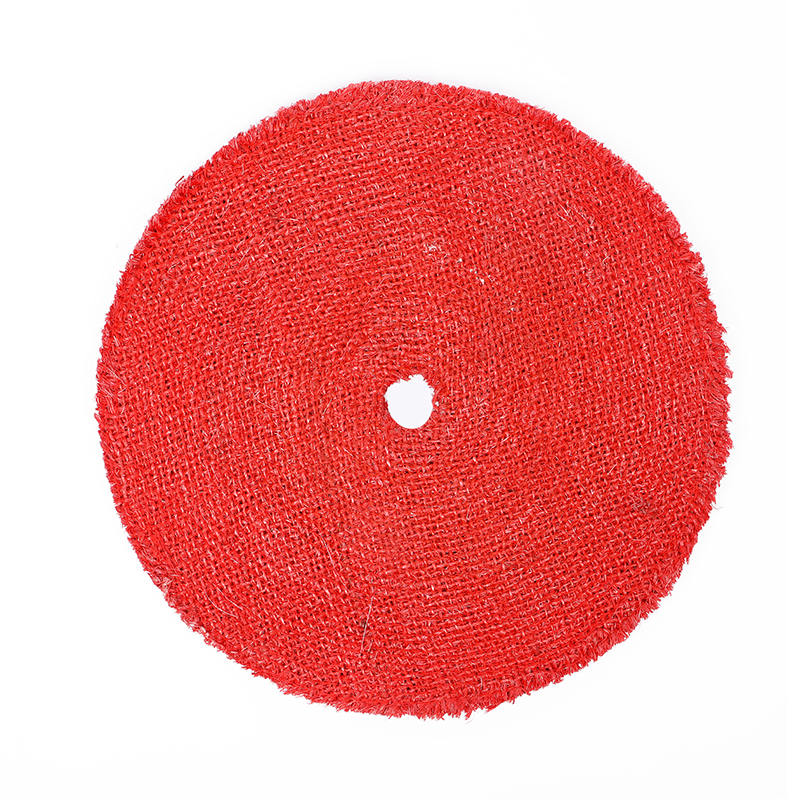
A szizál kerék - más néven szizál polírozó kerék vagy szizál polírozó - a nagy teherbírású polírozó és vágószerszám elsősorban a felületi hibák lecsiszolására és a fém munkadarabok előkészítésére szolgál a következő simítási szakaszokhoz. Ellentétben a puhább anyagból készült kerekekkel, amelyeket a végső színcsiszolásra terveztek, a szizál tárcsa agresszív vágási műveletet biztosít, amely eltávolítja a karcolásokat, szerszámnyomokat, szerszámvonalakat és felületi egyenetlenségeket, amelyeket más kerekek egyszerűen nem tudnak megbirkózni. Ha rozsdamentes acéllal, vasal, acélötvözetekkel vagy akár bizonyos lágy fémekkel, például alumíniummal és sárgarézzel dolgozik, annak megértése, hogy mire használják a szizálkorongot – és hogyan kell helyesen használni –, drámaian javíthatja a fémmegmunkálási folyamat hatékonyságát és minőségét.
Ez a cikk mindent tartalmaz, amit tudnod kell: a szizálszál anyagának eredetét, a szizálcsiszoló kerekek felépítését, alapvető ipari alkalmazásaikat, a megfelelő korong kiválasztását a projekthez, mely polírozó keverékek párosulnak a legjobban hozzájuk, és hogyan lehet karbantartani őket a hosszú élettartam érdekében. Legyen Ön professzionális fémmegmunkáló, gyártóműhely-üzemeltető vagy polírozó fogyóeszközök beszerzési szakembere, ez az útmutató teljes, gyakorlati alapot nyújt Önnek.
Mi az a szizálszál és miért használják a kerekek csiszolására?
A szizál rost a Agave sisalana Közép-Amerikában őshonos, szívós zamatos növény, amelyet ma Kelet-Afrikában, Brazíliában és Ázsia egyes részein széles körben termesztenek. A növény hosszú, kard alakú leveleit betakarítják és mechanikusan hántolják, hogy karcsú, kemény, sejtes rostszálakat vonjanak ki. Ezek a szálak a kereskedelemben kapható legerősebb természetes növényi szálak közé tartoznak, ezért használják évszázadok óta kötél, zsineg, bálázó zsinór és nehéz textiltermékek gyártására.
A csiszolókorongok gyártására alkalmazva a szizálszál három kulcsfontosságú tulajdonságot hoz a táblázatba: szerkezeti merevség , természetes koptatóképesség , és benne rejlő zsírfelvevő képesség . A szizál szálak merevsége lehetővé teszi, hogy a kerék szilárd érintkezési nyomást tartson fenn a fémfelülettel szemben, ami a megemelkedett felületi hibák elsimításához szükséges mechanikai hatást generál. Maga a szál természetes mikrotextúrája enyhe koptató jelleget biztosít, míg a szál porozitása lehetővé teszi, hogy hatékonyan felszívja és megtartsa a polírozóanyagot – biztosítva, hogy a vágószer egyenletesen oszlik el a munkadarabon a csiszolási ciklus során.
Ezek a tulajdonságok egyértelműen megkülönböztetik a szizál kerekeket a pamut vagy muszlin csiszolókorongoktól, amelyek puhábbak, rugalmasabbak és jobban megfelelnek a későbbi színpolírozásnak, mint az első anyageltávolításnak. Ennek a megkülönböztetésnek a megértése elengedhetetlen a megfelelő szerszám kiválasztásához a többlépcsős fémmegmunkálási munkafolyamat minden szakaszához.
Hogyan készül a szizálcsiszoló kerék?
Az építkezés a szizál kerék közvetlenül meghatározza vágási agresszivitását, rugalmasságát és általános tartósságát. A legtöbb kereskedelemben kapható szizálcsiszoló kerék több rétegből – általában 11 rétegből – szőtt vagy ferde vágott szizálszövetből készül, egymásra rakva, és spirális varrásmintával tartják a helyükön. Ez a varrás kritikus fontosságú: minél közelebb vannak egymáshoz a varrássorok, annál merevebb lesz a kerék, ami agresszívabb és precízebb vágási műveletet eredményez. A szabványos kereskedelmi kerekek jellemzően negyed hüvelykes (körülbelül 6 mm-es) öltésleválasztással rendelkeznek, amely megbízható egyensúlyt biztosít a merevség és az anyagmegtartás között.
A tervezett alkalmazástól függően többféle varrásminta áll rendelkezésre:
- Koncentrikus varrás — a kerék külső élével párhuzamosan futó kör alakú sorok, amelyek egyenletes merevséget biztosítanak a homlokfelületen.
- Egyenes küllővarrás — sugárirányú vonalak a középponttól a szélig, valamivel rugalmasabb profilt kínálva.
- Radiális ívvarrás — ívelt küllőkialakítás, amely egyenletesebben osztja el a feszültséget, és csökkenti a kopást nagy sebességű működés közben.
Sok szizál kerék is tartalmaz egy vékony külső réteg pamut vagy muszlin szövetet. Ez a burkolat praktikus célt szolgál: megakadályozza, hogy a durva szizál élek véletlenül megkarcolják a csiszolási zónával szomszédos felületeket, így a kezelők közelebb tudnak dolgozni a karimákhoz, élekhez és összetett geometriákhoz anélkül, hogy nem szándékos nyomokat hagynának.
Az építkezésen túl a szizál kerekek gyakran kétféle kezelési állapotban állnak rendelkezésre: kezeletlen (száraz) és vegyileg kezelt (mártásos) . A kezelt kerekeket keményítőszerrel impregnálják – gyakran színkóddal jelzik a kezelés intenzitását (kék, narancs, rózsaszín, zöld vagy piros, a gyártó osztályozási rendszerétől függően). A kezelés növeli a felület keménységét, javítja a keverék tapadását, meghosszabbítja a kerék élettartamát és felgyorsítja a vágási sebességet. A keményebb fémeket és nagy gyártási mennyiséget igénylő ipari alkalmazásokhoz a kezelt szizál kerekek erősen ajánlottak a kezeletlen társaikkal szemben.
Mi az a Szizál kerék Használt? Alapvető ipari alkalmazások
A szizál kerék elsődleges funkciója az levágott polírozás — egy többlépcsős fémpolírozási folyamat első szakasza, amelyben a cél a felületi anyag eltávolítása, nem pedig a végső csillogás. Emiatt a szizál kerekek nélkülözhetetlen eszközzé válnak a gyártóüzemekben, sajtolóüzemekben, öntödékben és minden olyan gyártási környezetben, ahol a fémalkatrészeket a bevonat, bevonat vagy tükörfényezés előtt feldolgozzák.
Azok a felületi hibák, amelyek kiküszöbölésére a szizál kerekeket tervezték, a következők:
- Akár 400 szemcsenagyságig karcol — a csiszolókorongok, szalagcsiszolók vagy durva csiszolókorongok által hagyott mély kopásvonalak.
- Hordágy törzsek — megnyúlt felületi feszültségnyomok, amelyek mélyhúzási vagy sajtolási műveletek során keletkeznek.
- Narancshéj textúra — lemezalakításból vagy egyenetlen anyagáramlásból eredő érdes, göröngyös felületi mintázat.
- Könnyű szerszámnyomok — a kovácsolás, sajtolás vagy extrudálás során a munkadarab felületén maradt szerszámnyomok.
- Szerszámgépnyomok és csiszolókorong szemcsevonalak — különösen elterjedt a kovácsolt vagy megmunkált alkatrészeken.
- Csiszolószalag vonalak — a szalagcsiszoló berendezés által a feldolgozás korábbi szakaszaiban hagyott párhuzamos karcolási minták.
Számos gyártási környezetben a szizálcsiszoló kerekek jelentős munkafolyamat-előnyt kínálnak. Mert biztosítanak polírozás és vágás egyidejűleg , csökkenthetik vagy teljesen megszüntethetik a finomszemcsés beállítású polírozókorong-műveletek szükségességét. A hengerelt, húzott és sajtolt fémek esetében a szizál kerekek egyetlen menetben tudják befejezni a vágást és a kezdeti simítást – csökkentve a ciklusidőt és a gyártósoron szükséges kerékcserék számát.
Keményfém alkalmazások
A szizál kerekek kemény fémeken teljesítenek a legjobban, ahol merevségük és agresszív vágási jellegük a legelőnyösebb. A legfontosabb alkalmazási fémek a következők:
- Rozsdamentes acél (minden általános minőség)
- Szénacél és lágyacél
- Öntöttvas és kovácsoltvas
- Nikkelötvözetek és krómötvözetek
- Edzett vagy hőkezelt acél alkatrészek
Puha fém alkalmazások
Megfelelő keverékválasztással és csökkentett üzemi nyomással a szizál kerekek a kezdeti polírozási szakaszban is használhatók lágyabb fémeken, beleértve az alumíniumot, sárgarézt, rézt, ezüstöt és aranyat. A kezelőknek azonban óvatosnak kell lenniük: mivel a szizál kerekek lényegesen merevebbek, mint a szövet alternatívái, azok is azok nem alkalmas lágy fémek végső színpolírozására , ahol finomabb, rugalmasabb kerék szükséges a magas fényű eredmények eléréséhez.
Szizál kerék és más polírozó keréktípusok: gyakorlati összehasonlítás
A megfelelő csiszolókorong kiválasztásához a fémmegmunkálás minden szakaszához világosan meg kell érteni, hogyan viszonyul a szizál az alternatívákhoz. Az alábbi táblázat összefoglalja a legfontosabb különbségeket:
| Kerék típusa | Anyag | Merevség | Első szakasz | Legjobb számára |
|---|---|---|---|---|
| Szizál kerék | Szizál rost (természetes agavé) | Magas | Levágás / kezdeti polírozás | Rozsdamentes acél, vas, keményötvözetek |
| Spirálvarrott pamut | Pamut muszlin | Közepes | Köztes vágás és simítás | Acél, alumínium, sárgaréz |
| Laza összehajtható pamut | Puha pamut | Alacsony | Végső színcsiszolás | Minden fém, végső tükörbevonat |
| Légutak / Szellőztetett | Pamut légcsatornákkal | Közepes-High | Élek polírozása nagy paneleken | Meghosszabbított futás nagy sík felületeken |
| Szizál-pamut keverék | Szizál mag pamut huzat | Közepes-High | Kombinált vágás és előkezelés | Bélyegzés a bevonat előtt |
Egy tipikus többlépcsős rozsdamentes acél polírozási folyamatban – például konyhai berendezések, építészeti hardverek vagy ipari csőszerelvények előkészítése tükörfényezéshez – a munkafolyamat általában egy fekete csiszolóanyaggal megtöltött szizálkoronggal kezdődik a karcolások és csiszolási vonalak eltávolítására, majd a spirálvarrott pamutkorongig, fehér töltetű pamutkoronggal és simítóanyaggal a közbenső hajtásokhoz. vörös vagy fehér keverék a végső színért és csillogásért. A szizál levágási szakasz kihagyása gyakran azt jelenti, hogy a maradék felületi hibák újra megjelennek a következő befejező rétegekben , így az egész folyamat kevésbé hatékony.
A megfelelő polírozó vegyület kiválasztása a Szizál kerék
A megfelelő csiszolóanyag nélküli szizál kerék a potenciáljának csak a töredékét adja ki. A keverék aktív vágószerként működik, míg a szizál kerék biztosítja a mechanikai erőt és az elosztó közeget. A helyes párosítás elengedhetetlen a következetes, megismételhető eredményekhez.
Black Emery Compound
A fekete smirgli (más néven fekete mágia) keverék a keményfémek szizál kerekeinek szabványos párosítása. Finom csiszolt csiszolószemcséket tartalmaz zsírmegkötőben, gyors vágást biztosítva, amely hatékonyan távolítja el a karcolásokat, az oxidációt és a mély felületi nyomokat a rozsdamentes acélról és a vasról. Ha fekete csiszolót használ szizálkoronggal, az egyenletes vágási teljesítmény megőrzése érdekében körülbelül 30-60 másodpercenként folytonos működés közben a forgó kerékre újra fel kell kenni a keveréket.
Szürke vegyület
A szürke keverék egy másik szilárd választás keményfém-levágási munkákhoz szizál kerekeken, különösen akkor, ha a kezelőnek valamivel kevésbé agresszív beavatkozásra van szüksége, mint a fekete csiszolt - például könnyebb felületi karcolások vagy vékonyabb acél megmunkálásakor, ahol az anyag eltávolítását alaposabban kell ellenőrizni.
Barna Tripoli vegyület
Puha fémeken, például alumíniumon, sárgarézön és rézön végzett szizálkorongokhoz a barna tripoli keverék a javasolt választás. A Tripoli finomabb csiszolóanyaga megfelelőbb ezekhez az anyagokhoz, csökkentve a túlzott anyageltávolítás vagy a felületi kimarás kockázatát, ugyanakkor elegendő vágási hatást biztosít a könnyű hibák kiegyenlítésére.
Egy fontos gyakorlat: minden szizál kereket egyetlen típusú keveréknek szenteljen . A különböző keverékekkel keresztben szennyezett kerekek egyenetlen kopást okozhatnak, és váratlan nyomokat hagyhatnak a munkadarabon. Minden kerék megjelölése a megfelelő keverékkel állandó jelölővel egyszerű, de rendkívül hatékony bolti fegyelem.
Hogyan válasszuk ki a megfelelő szizál kerék méretet és specifikációját
Az alkalmazáshoz megfelelő szizál kerék kiválasztása számos, egymástól függő tényező értékelését foglalja magában. A kezdetektől fogva megfelelő megoldással megelőzhető a rossz felületi eredmények, a túlzott kerékkopás és a működés közbeni esetleges biztonsági problémák.
- Kerék átmérő: A kereskedelmi forgalomban kapható általános méretek 2 hüvelyk és 20 hüvelyk közötti átmérőjűek. A kisebb kerekek (6-8 hüvelyk) asztali csiszolókhoz és asztali polírozókhoz alkalmasak precíziós vagy kisméretű munkavégzéshez. A nagyobb kerekeket (10-20 hüvelyk) ipari csiszológépekre szerelik fel, és nagyobb munkadarabok, például rudak, csövek, szerelvények és fémlemez panelek nagy áteresztőképességű feldolgozására használják.
- A pavilon furat mérete: Mindig ellenőrizze, hogy a kerék tengelyének furata megegyezik-e a gép orsó átmérőjével. A szabványos méretek közé tartozik az 1/2 hüvelykes, 5/8 hüvelykes és 3/4 hüvelykes. A nem megfelelő tengelyillesztés a kerék veszélyes ingadozását okozhatja működés közben.
- Rétegek száma és vastagsága: A szabványos szizál kerekek 11 rétegűek, és a hozzávetőleges felület vastagsága 1/2 hüvelyk (12,5 mm) szakaszonként. A szélesebb felületet igénylő alkalmazásoknál az egyes szakaszok a tengelyen összeilleszthetők a kívánt teljes szélesség elérése érdekében.
- Maximális fordulatszám: Mindig a kerék névleges maximális sebességén belül működjön. Például egy 6 hüvelykes szizálcsiszoló általában 2700 RPM-ig terjed, míg a 8 hüvelykes változat 3200 RPM-ig terjedhet. Ezen határértékek túllépése a kerék leválását vagy szétesését okozhatja sebességnél – ez komoly biztonsági kockázatot jelent.
- Kezelési szint: A keményfémek gyártási környezetben történő agresszív levágásához válasszon kemény mártással kezelt szizál korongot. Lágyabb fémeken végzett könnyebb kezdeti polírozáshoz vagy kisebb tételes munkákhoz elegendő lehet egy kezeletlen (száraz) szizálkorong.
- Teljes lemez vs. torzítás szakasz: A teljes tárcsás szizál kerekek (teljes körkörös rétegekből készültek) keményebb, agresszívabb felületet biztosítanak, amely alkalmas a nehéz vágáshoz. A középső kerékagyra tekercselt szizálcsíkokból készült, feszített metszetű kerekek nagyobb rugalmasságot és lágyabb vágást kínálnak, így előnyösebbek a kontúros vagy összetett profilú munkadarabokhoz.
Működési biztonság és bevált gyakorlatok a szizál kerék használatához
A szizál polírozó kerekek nagy sebességgel működnek, és jelentős súrlódási hőt termelnek. A megfelelő biztonsági és üzemeltetési eljárások betartása védi a kezelőt és a kész munkadarab minőségét is.
- Viseljen megfelelő PPE-t: A polírozási műveletek során mindig védőszemüveget vagy arcvédőt, nehéz munkakesztyűt és pormaszkot vagy légzőkészüléket kell viselni. A polírozószer részecskék és a szizálszálpor a használat során levegőbe kerül.
- Öltöztesd fel a kereket az első használat előtt: Az új szizál kerekeket – különösen a kezelt változatokat – az első használat előtt meg kell gereblyézni, vagy kerékgereblyével fel kell takarni. Ez felnyitja a szálakat, eltávolítja a laza anyagot, és biztosítja, hogy a kerék az első érintkezéstől kezdve egyenletesen terheli a keveréket.
- Rendszeresen gereblyézzen a használatok között: Hosszabb ideig tartó használat után a keverék felhalmozódik, megkeményedik és üvegessé teszi a kerékfelületet. A rendszeres gereblyézés eltávolítja a megkeményedett keverékmaradványokat és helyreállítja a kerék vágási hatékonyságát. Ennek a lépésnek az elhanyagolása az egyik leggyakoribb ok, amiért az operátorok ellentmondásos puffolási eredményeket tapasztalnak.
- Alkalmazza a vegyületet időközönként: A fentiek szerint folyamatos működés közben 30-60 másodpercenként vigye fel újra a keveréket a kerékre. Hagyja a korongot forogni, mielőtt a munkadarabhoz nyomja, hogy megbizonyosodjon az egyenletes keverékeloszlásról.
- Soha ne lépje túl a kerék névleges fordulatszámát: Felszerelés előtt mindig ellenőrizze a gép sebességét a kerék maximális üzemi sebességéhez képest. Használjon önközpontosító biztonsági karimakészletet a légúti típusú szizál kerekekhez, hogy megakadályozza a rétegvesztést.
- A kerekeket megfelelően tárolja: A fel nem használt szizál kerekeket tartsa hűvös, száraz helyen, távol a közvetlen napfénytől és nedvességtől. A hosszan tartó nedvességnek való kitettség meggyengítheti a szizálszálakat, és a kezelt kerekek idővel elveszíthetik impregnálási keménységüket.
Tipikus iparágak és termékek, ahol a szizál kerekeket gyakran használják
A szizál csiszolókorongok számos iparágban megtalálhatók, ahol a fémfelületek előpolírozást igényelnek a bevonat, bevonat, eloxálás vagy végső ellenőrzés előtt. Az alábbi áttekintés kiemeli a leggyakoribb ipari összefüggéseket:
Rozsdamentes acél gyártás
A konyhai berendezések, az élelmiszer-feldolgozó gépek, a vendéglátó-ipari hardverek, a kapaszkodók és az építészeti szerelvények minőségi felületkezelést igényelnek. A szizálkorongokat rutinszerűen használják az első polírozási lépésként a köszörülés vagy hegesztés után, eltávolítják a hegesztési varratnyomokat, a pikkelyt és a csiszolóvonalakat, mielőtt a munkadarab áthaladna a közbenső és az utolsó befejező szakaszon.
Autóalkatrészek és -tartozékok
A krómozott és nikkelezett autóipari alkatrészek – beleértve a díszelemeket, a kerékburkolatokat, a kipufogóvégeket és a motortartókat – alapos felület-előkészítést igényelnek a galvanizálás előtt. A szizál kerekek eltávolítják a szerszámnyomokat, a szerszámvonalakat és a bélyegzési hibákat a vas- és színesfém nyersanyagokról, így biztosítva, hogy az alapfém felülete kellően tiszta és egyenletes legyen a bevonat tapadáshoz.
Hardver és kötőelemek
A csavarokat, anyákat, fogantyúkat, zsanérokat, zárakat és egyéb precíziós hardverelemeket gyakran csiszolják szizál kerekekkel a kikészítés során. A tárcsa kicsi, szabálytalan geometriák kezelésére való képessége – különösen, ha automatizált polírozósorokon csoportos konfigurációkban használják – kiválóan alkalmas nagy mennyiségű hardvergyártásra.
Ipari cső- és csőkikészítés
A gyógyszeriparban, a tejiparban és a vegyiparban használt rozsdamentes acél csöveknek meg kell felelniük a szigorú felületkezelési szabványoknak. A szizál korongokat a hosszirányú csiszolási vonalak és hengernyomok eltávolítására használják, mielőtt a cső felületét elérnék az ipari szabványok által előírt meghatározott Ra (felületi érdesség) értékig.
Ékszer és dekoratív fémmegmunkálás
A nemesfém- és ruhaékszer-gyártásban kisebb átmérőjű szizál kerekeket használnak a szerszámnyomok és felületi karcolások eltávolítására az öntött, bélyegzett vagy gyártott darabokról a végső rouge polírozás alkalmazása előtt. Az ezüstért és az aranyért, kezeletlen szizál kerekek tripoli keverékkel párosítva szabályozott vágást biztosít, amely nem terheli túlzottan a lágyabb nemesfémet.
Hogyan érje el a legjobb eredményt a szizál kerékkel: lépésről lépésre haladó munkafolyamat
Azok a kezelők, akik még nem ismerik a szizálcsiszolást, vagy egy meglévő folyamatot szeretnének optimalizálni, a következő, lépésről lépésre részletezett munkafolyamat megbízható keretet biztosít a keményfém munkadarabok egyenletes eredményéhez:
- Felület előkészítés: Ha a munkadarabon mély karcolások vagy csiszolási nyomok vannak, a szizálkorong behelyezése előtt fokozatosan csiszoljon 120-tól 220-ig és 320-400-ig. A szizál vágási fokozat akkor működik a leghatékonyabban, ha a bejövő karcolási mélység kezelhető.
- Szerelje fel és ellenőrizze a kereket: Ellenőrizze a tengely illeszkedését, győződjön meg arról, hogy a kerék megfelelően van felszerelve a megfelelő karimákkal, és ellenőrizze a kerék felületét, hogy nem sérült-e vagy egyenetlen-e kopás a gép bekapcsolása előtt.
- Öltöztesd fel vagy gereblyézd a kereket: Vigyen fel egy kerékgereblyét a forgó kerék felületére néhány másodpercig, mielőtt a keveréket felhordná, különösen új vagy korábban használt kerekeken.
- Terhelési vegyület: A kerék forgása közben nyomja meg erősen a megfelelő keverékrudat (keményfémekhez fekete smirgli) a kerék felületéhez két-három másodpercig, hogy egyenletes réteget töltsön be.
- A munkadarab csiszolása: Vigye fel a munkadarabot a forgó kerék felületének alsó negyedére egyenletes, egyenletes nyomással. Mozgassa az alkatrészt a kerék felületén hosszú, egymást átfedő mozdulatokkal. Kerülje az egy helyen való tartózkodást, mivel a koncentrált hő elszínezheti vagy meghajlíthatja a fémfelületet.
- Alkalmazza rendszeresen újra a vegyületet: 30-60 másodpercenként távolítsa el rövid időre a munkadarabot, és töltse fel újra a keveréket a vágási hatékonyság fenntartása érdekében.
- Vizsgálja meg, és folytassa a következő lépéssel: Miután az összes célhibát eltávolította, és a felület egyenletes szatén textúrát mutat, tisztítsa meg a munkadarabot egy oldószeres törlőkendővel, és lépjen tovább a következő korongozási fázisba (jellemzően spirálvarrott pamutkorong fehér vagy szürke keverékkel).
Ennek a szisztematikus megközelítésnek a követése biztosítja, hogy minden következő polírozási lépés megfelelően épüljön a szizálkorong által kialakított alapra, így végső soron tisztább, gyorsabb és költséghatékonyabb utat biztosít a végső felületkezeléshez.
Gyakran Ismételt Kérdések a Szizál kerekekkel kapcsolatban
Használható-e szizál kerék fára vagy műanyagra?
A szizál kerekeket fémfelületekre tervezték és optimalizálták, és nem ajánlottak fához vagy a legtöbb műanyaghoz. Agresszív vágási hatásuk és a nagy sebességű működés során keletkező hő megperzselheti a fát, megolvaszthatja vagy deformálhatja a hőre lágyuló felületeket. A fa vagy műanyag befejezéséhez a puhább szövetkorongok vagy a speciális polírozó párnák megfelelőbbek.
Mennyi ideig bírja a szizál polírozó kerék?
Az élettartam nagymértékben függ a működési sebességtől, az alkalmazott nyomástól, a csiszolt anyagtól és a karbantartás gyakoriságától. A rendszeresen gereblyézett és a névleges fordulatszámukon üzemeltetett kezelt szizál kerekek általában jelentősen túlélik a kezeletlen kerekeket. A teljes tárcsás szizál kerekek gazdasági előnyt is kínálnak, mivel cseréje előtt a persely furatáig használhatók, maximalizálva az anyagfelhasználást.
Szizálkorongot vagy csiszolólapos korongot használjak a levágáshoz?
A csiszolólapos tárcsák jobban megfelelnek az egyenetlen felületek erős leforgácsolására, míg a szizálcsiszoló korongok kiválóak a közbenső vágási szakaszban – a kezdeti csiszolás után és a végső polírozás előtt kimossák a karcolásokat és a felületi nyomokat. Azon munkadarabok esetében, amelyek ellenőrzött, egyenletes felület-előkészítést igényelnek az egyenletes felületen, a csiszolóanyaggal megrakott szizálkorong általában egyenletesebb eredményt ad, mint a lapos tárcsa a folyamat egyenértékű szakaszaiban.
A kezelt szizál kerék mindig jobb, mint a kezeletlen?
Nem feltétlenül – az alkalmazástól függ. A keményen kezelt szizál kerekek gyorsabb vágást és hosszabb élettartamot biztosítanak a keményfémek nagy volumenű ipari felhasználásához. Könnyebb alkalmazásoknál, szakaszos munkánál vagy puha fémeken végzett kezdeti polírozásnál azonban a kezeletlen (száraz) szizálkorong jobban ellenőrizhető eredményt adhat, és kisebb a túlvágás kockázata. A kulcs az, hogy a kezelési szintet az anyag keménységéhez és a kezelendő felületi hibák mélységéhez kell igazítani.
Következtetés: Miért marad a szizál kerék nélkülözhetetlen a fémmegmunkálásban?
Az automatizált csiszoló- és robotpolírozó rendszerek folyamatos fejlődése ellenére a szizál csiszolókorong továbbra is a fémfelület-megmunkálás alapvető eszköze, mert egyetlen más fogyóeszköz sem egyesíti a vágási agresszió szintjét, a természetes szálak tartósságát és a keveréktartó képességét egyetlen költséghatékony csomagban. A többlépcsős polírozási folyamat első szakaszaként betöltött szerepe pótolhatatlan — meghatározza azt a felületminőségi alapvonalat, amelyre minden további szakasz épít.
A beszerzési szakemberek, a boltok felügyelői és a fémmegmunkáló kezelők számára a gyakorlati megoldás egyszerű: fektessenek be minőségi szizálkerekekbe, amelyek megfelelőek a fémekhez és gépekhez, párosítsák őket a megfelelő csiszolóanyagokkal, karbantartsák őket rendszeres gereblyézéssel, és üzemeltessenek a névleges paramétereken belül. Ezzel csökkenti a polírozási fogyóeszközök összköltségét, javítja a felületkezelés konzisztenciáját, és lerövidíti a teljes ciklusidőt a gyártósoron.
Ha ipari vagy nagy volumenű alkalmazásokhoz szizál csiszolókorongokat vásárol, keressen olyan beszállítókat, akik a specifikációk teljes skáláját kínálják – a kezeletlen száraz kerekektől a könnyű munkákhoz való kemény mártással kezelt változatokig az igényes rozsdamentes acél és vas alkalmazásokhoz –, és akik egyenletes termékminőséget biztosítanak a gyártási tételekben. Az egyenletes szálsűrűség, az egyenletes varrásminőség és a megbízható kezelési keménység azok a tényezők, amelyek elválasztják a produktív szizálkorongot azoktól, amelyek több problémát okoznak, mint amennyit megoldanak.