Mély rozsda az acélkonzolon, marási pikkely a rozsdamentes lemezen, örvénylési nyomok az alumínium házon – minden felületnek más kiindulási pontra van szüksége, és a nem megfelelő csiszolópapír szemcsék kiválasztása a leggyakoribb ok, amiért a befejező munka kétszer annyi ideig tart, mint kellene. A rövid válasz: a legtöbb fémmunka 40-től 400-ig terjedő létrán fut . Kezdje 40-80 szemcsefinomsággal a rozsda eltávolításához, festéshez vagy hegesztési gyöngyökhöz, váltson 120-180-ra a karcolások eltüntetéséhez, finomítsa 240-320-nál, és fejezze be 400-as vagy finomabbnál a csiszolás előtt. Csiszolókorongokat és polírozó masszákat gyártunk hardverekhez, konyhai eszközökhöz, ékszerekhez és autóipari üzemekhez, és a szemcsék kiválasztása az első kérdés, amelyet az ügyfelek feltesznek, mielőtt bármely kerék hozzáér az alkatrészhez. Itt van a helyes választás.
Mit árulnak el a szemcseméretek
A lap hátoldalára nyomtatott szám a csiszolóanyag szemcseméretét írja le. Az Észak-Amerikában elterjedt CAMI-skála azt mutatja, hogy hány szem fér át egy négyzethüvelyknyi osztályozó képernyőn: az alacsonyabb számok nagyobb, agresszívabb szemeket jelentenek; a nagyobb számok finomabb részecskéket és sekélyebb karcolásokat jelentenek . A csiszolás valóban kontrollált karcolás – a látható felület egyszerűen az a minta, amelyet a karcolások maguk után hagynak. Ezért a szakemberek inkább egy őrleménysort terveznek, mintsem egyetlen varázsszámra vadásznak.
Durva dara (40-80): eltávolítási munka
Használja ezt a sorozatot az anyagok lecsupaszítására, nem pedig a szépítésére: rozsdaréteg, régi festék, mély lyukak és hegesztési gyöngyök. Korrodált acélvázon a 40 vagy 60 szemcsenagyság a leggyorsabb út a fémtisztításhoz. A durva papír mély karcolásokat hagy, amelyeket minden későbbi lépésnél el kell távolítani, ezért soha ne kezdje durvábban, mint amennyit a sérülés megkövetel.
Közepes szemcsék (100-150): simítás és javítás
Ez az igásló termékcsalád a durva felületek általános csiszolásához és finomításához. Ha az alkatrész tiszta, de egyenetlen – csiszolónyomok, enyhe vízkő, korábbi javításból származó karcolások – az itt kezdéssel időt és fémet takarít meg.
Finom őrlemény (180-320): feldolgozás előtti finomítás
A finom papírok eltüntetik a közepes szemcsék által hagyott karcmintákat, és előkészítik a felületet a kidolgozásra. A legtöbb acél és rozsdamentes alkatrész esetében, amelyek a csiszolókorong felé haladnak, a 320 a praktikus megállóhely.
Ultrafinom szemcsék (400 ): utolsó passzok
Ezek a minőségek nagyon kevés készletet távolítanak el. Végső keverésre, lágy fémek könnyű oxidációjának átvágására és nedves csiszolásra valók közvetlenül a tükörfényezés előtt.
| Grit Range | osztály | Legjobb For | Surface It Leaves |
|---|---|---|---|
| 40-60 | Durva | Rozsda, festék, erős vízkő, hegesztési gyöngyök | Mélyen látható karcolások |
| 80-120 | Durva to medium | Durva karcolások keverése, élmunkák | Egységes karcminta |
| 150-240 | Közepestől finomig | Általános simítás, formázás, elősimítás | Finom karcolások, szatén megjelenés |
| 320-400 | Rendben | Utolsó menet a kerekek csiszolása előtt | Sima matt, szinte karcmentes |
| 600 | Ultra finom | Nedves csiszolás és tükör előfényezés | Félfényes, kompozícióra kész |
Párosítsd a Grit-et a fémmel a padon
Ugyanaz a szemcse nagyon másképp viselkedik alumíniumon, mint edzett acélon. A puha fémek gyorsan vágnak és eltömítik a papírt; A keményfémek ellenállnak a vágásnak, és jutalmazzák az éles, tartós szemcséket. Gyors választás fémből:
- Alumínium és sárgaréz: ne kezdje 120-nál durvábban, hacsak nem mély a sérülés; A szilícium-karbid tisztán vágja a lágy fémeket, karcolás nélkül.
- Szénacél: Az alumínium-oxid a legalacsonyabb menetenkénti költséggel kezeli a rozsdát, a lerakódást és a hegesztési varratokat.
- Rozsdamentes acél: mássz át egyenletes szemcsés lépcsőkön, és célba ér 320-400-on; A kihagyott lépések csíkokként újra megjelennek a tükörfényezés alatt.
- Réz: rendkívül puha – a 220-as szemcse általában elég durva még a látható sérülésekhez is.
Ezek a szabályok az egyszeri javítástól a konzolok, kötőelemek és szerelvények sorozatgyártásáig terjednek. Ugyanez a logika vezérel bennünket polírozási munka vasalatszerszám-gyártókkal , ahol a befejező fogyóeszközöket az egyes anyagokhoz illesztik, még mielőtt egy sor elindulna.
Csiszoló típusok, amelyek ellenállnak a fémnek
A szemcsenagyság határozza meg, hogy az egyes karcolások milyen mélységűek; A csiszolóanyag típusa határozza meg, hogy mennyi ideig vágjon tovább a papír. Három szemcse szinte minden fémmunkát lefed.
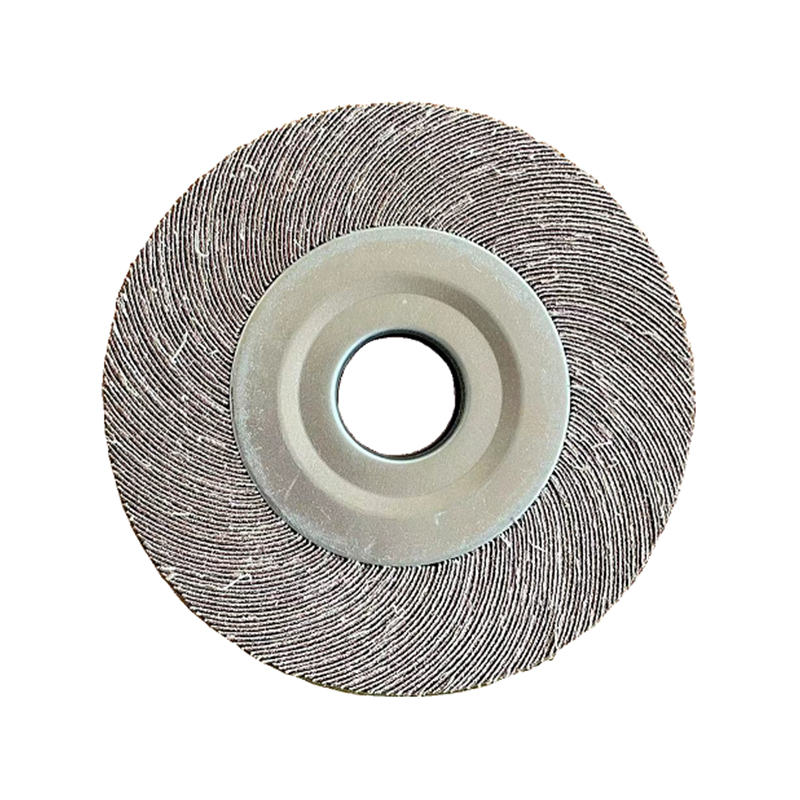
Alumínium-oxid az alapértelmezett acél és vas esetében. Szemcséje szívós és tömbös, kopás közben friss vágóélekké törik, így a lap még sokáig éles marad az olcsóbb papír mázasa után is. Papír hátlap helyett rugalmas szövethez ragasztva ugyanaz a csiszolóanyag lapos kerékké válik, amely olyan íveket követ, amelyeket egy merev lap nem tud elérni:
 Alumínium-oxid lapos tárcsa acélcsiszoláshoz Alumínium-oxid grain fractures into fresh cutting edges as it wears, and a flexible cloth backing lets this flap wheel follow curves a rigid sanding sheet cannot reach on steel work. Termék megtekintése →
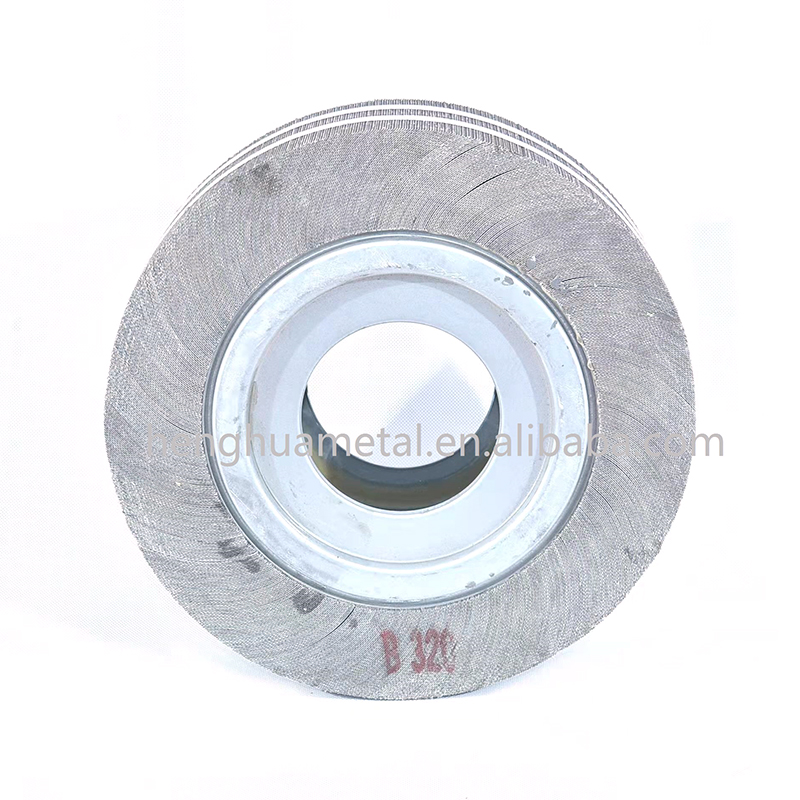
Szilícium-karbid élesebb, keményebb és törékenyebb – a jobb választás alumíniumhoz, rézhez és sárgarézhez, valamint nedves csiszoláshoz. A kalcinált minőségek megtartják szélüket a hő hatására, és finomabb, kontrolláltabb karcmintát hagynak a lágy fémeken:
 Kalcinált szilícium-karbid lapos kerék lágy fémekhez A kalcinált szilícium-karbid éles marad hő hatására és minimális égéssel vág, így ez a kerék kiválóan alkalmas alumínium, réz, sárgaréz és rozsdamentes acél finomabb, ellenőrzött felületkezelésére. Termék megtekintése →
Cirkónia és kerámia szemcsék a kézi csiszolás helyett a nagynyomású gépi csiszoláshoz tartoznak. Nyújtsa ki őket az erős leválasztás során, majd váltson alumínium-oxidra vagy szilícium-karbidra minden finomabb lépéshez.
A szemcsefejlődés, amely megakadályozza az átdolgozást
Íme a szabály, amely elválasztja a tiszta befejezést az elpazarolt délutántól: lépésről lépésre haladjon előre, és soha ne hagyjon ki egynél többet . A finomabb papír nem tudja eltávolítani a saját szemcséjénél mélyebb karcolásokat – csak a körülöttük lévő felületet polírozza, és a rejtett karcolások újra megjelennek abban a pillanatban, amikor a polírozóanyag elkezdődik.
- Kezdje azzal a legdurvább szemcséjével, amelyet a sérülés ténylegesen igényel – és ne durvább.
- Könnyű, egyenletes nyomással csiszolja meg egy egyenletes irányban, amíg az egész felületen egyenletes karcolás nem lesz látható.
- Töröljön le minden port, majd lépjen feljebb pontosan egy szemcsemennyiséggel: 80-ról 120-ra, majd 180-ra, majd 240-re.
- Minden lépésnél forgassa el a csiszolás irányát 90 fokkal; amikor a régi karcok eltűnnek, a szemcsék készen állnak.
- Álljon meg 320-400-nál a selyemfényezéshez, vagy folytassa 600-ra és finomabbra, ha az alkatrész tükörfényezésre készül.
Ahol a csiszolás véget ér és a polírozás kezdődik
Még az 1000-es szemcseméretű papír is karcol – csak nagyon finoman. Az igazi tükör egyáltalán nem csiszolópapírból származik; csiszolókorongokból és keverékekből származik, amelyek mikroszkopikus szinten vágnak és simítanak. A legtöbb fém alkatrésznél az átadási pont a 320-400 szemcseméretű felület : egységes, tiszta és elég mély karcolásoktól mentes ahhoz, hogy túlélje a polírozást.
A vegyületek ugyanazt a logikát követik, mint a szemcsék, és színkódolásuk a vágási teljesítmény alapján történik. A sárga és barna minőségek vágják és simítják közvetlenül a csiszolás után; a fehér minőségek az acélt fényesre festik; és A zöld keverék a rozsdamentes acél tükörbevonatának ipari szabványa és krómozott alkatrészek.
 Króm-oxid zöld fényező vegyület A króm-oxiddal készült zöld keverék az ipari szabvány a rozsdamentes acél és krómozott részek tükörfényezésére, amely az utolsó színezési lépésként teszi teljessé a szemcsés létrát. Termék megtekintése →
Párosítsa az egyes keverékeket a megfelelő kerékkel – szizál a vágáshoz, varrott ruha a simításhoz, puha pamut a végső színezéshez – és a szemcsés létra teljes befejező rendszerré válik. A teljes kerék-összeállítás sorozathoz, fémről fémre, a mi szélkerék polírozási útmutató a tükör befejezéséhez lépésről lépésre végigmegy rajta.
Három hiba, ami tönkreteszi a fémfelületet
- Grit lépések kihagyása. A ma elrejtett mély karcolások újra felszínre kerülnek, amikor a keverék először megérinti az alkatrészt.
- Túl erős nyomás. Az erős nyomás mázassá teszi a papírt, felmelegíti a vékony fémeket és kivájt lágy fémeket. Hagyja, hogy a gabona vágja le.
- Por feletti csiszolás. Az elhasznált szemcsék és a lap alatt rekedt fémrészecskék friss karcolásokat húznak a kész területeken. Minden szemcsecsere között törölje át.
Ezek egyike sem kerül semmibe, amit előre el kell kerülni – az utólagos átdolgozás költsége.
A szemcsés létra röviden
A kiindulási szemcsét az előtted lévő sérülésből válasszuk, ne a megszokásból: 40-80 a csíkozáshoz, 120-180 a simításhoz, 240-320 a finomításhoz, 400 és finomabb az előpolírozáshoz. Illessze a csiszolóanyagot a fémhez – az acélhoz alumínium-oxidot, a lágy fémekhez szilícium-karbidot –, és a csiszolás előtt lépkedjen fel egy lépéssel 320-ra vagy 400-ra. Ez a sorrend mindent lefed a rozsdás hardvertől a polírozott konyhai eszközökig.
Amint egy alkatrész elhagyja a csiszolópapírt, a tükör minősége az azt követő kerekektől és keverékektől függ. Ningbói üzemünk ezeket a fogyóeszközöket állítja elő nagy mennyiségben – szizál kerekeket, szövet polírozó kerekeket, lapos kerekeket és színkódolt keverékeket, testreszabott méretben a gyártósorokhoz világszerte.