Polírozóanyag-gyár
Körülbelül
Ningbo Henghua Metal Surface Treatment Technology Co., Ltd.
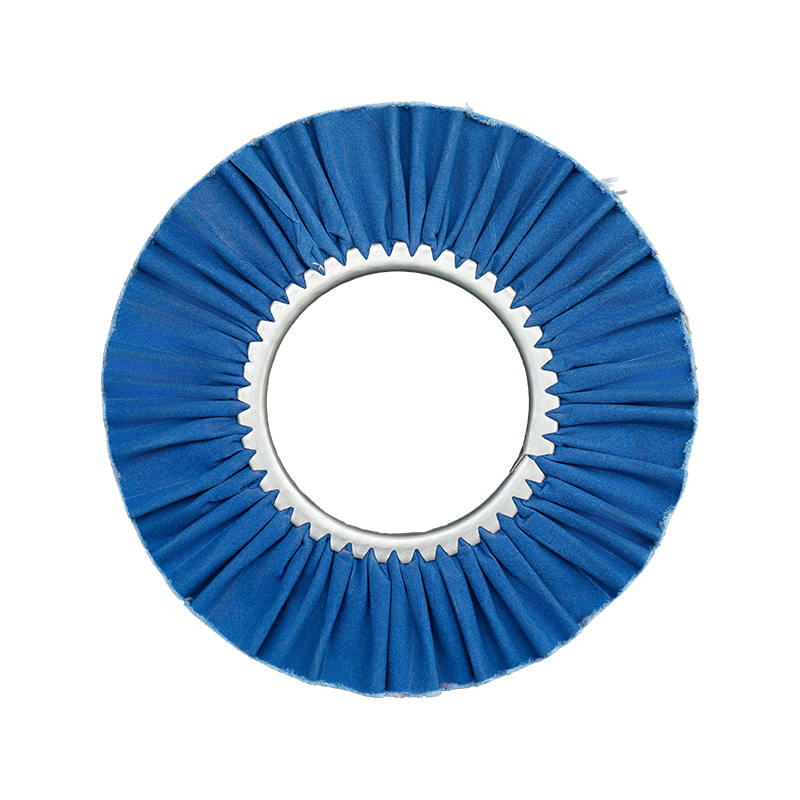
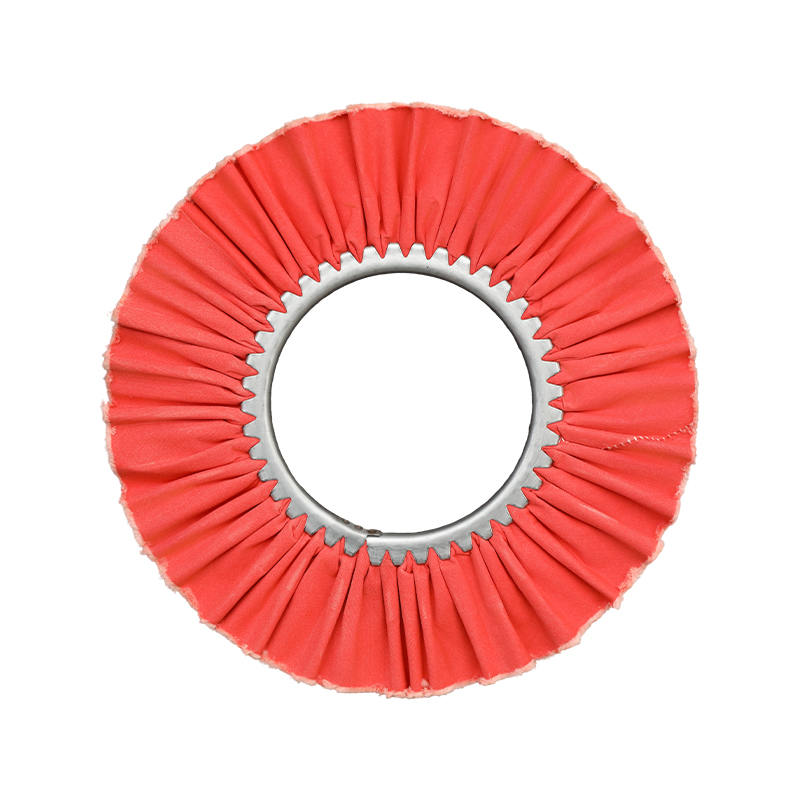
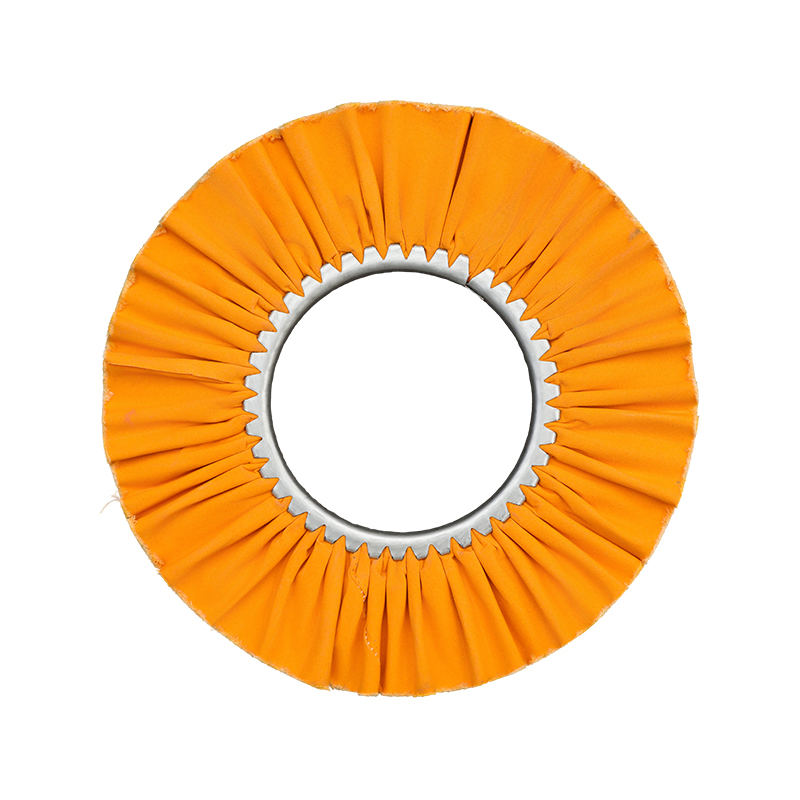
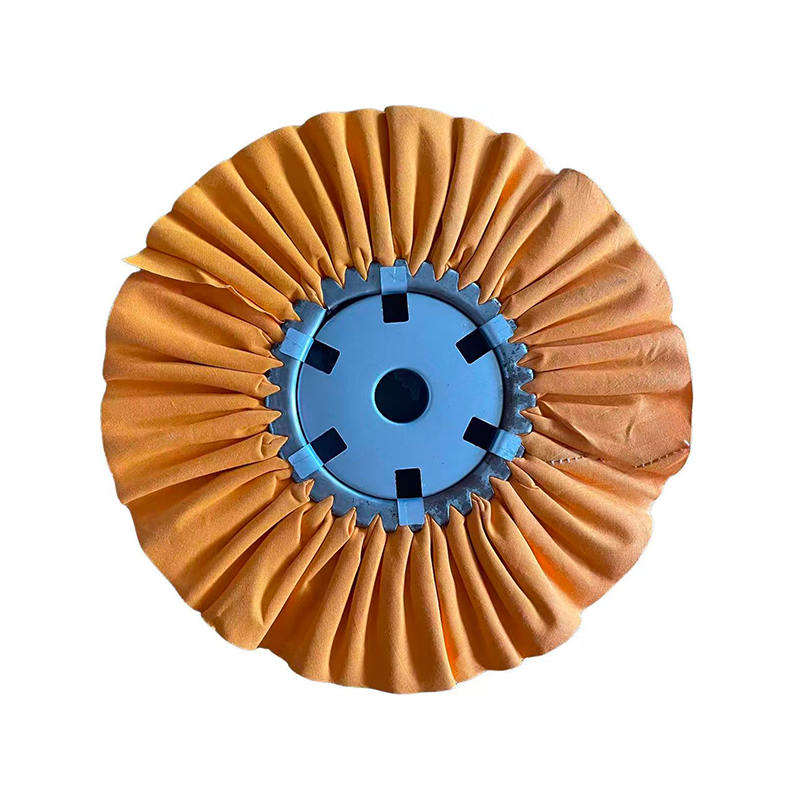
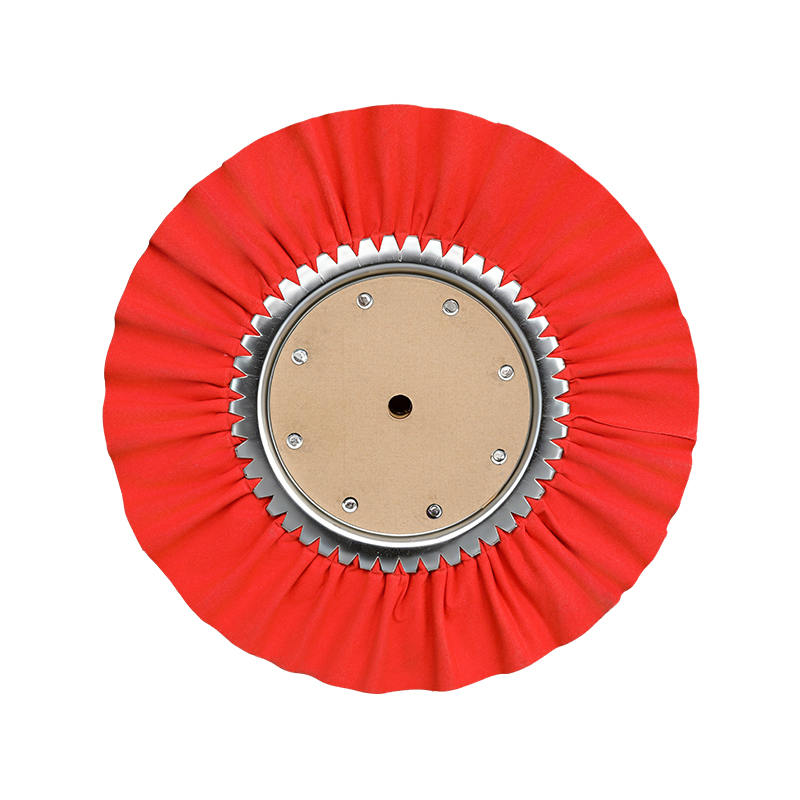
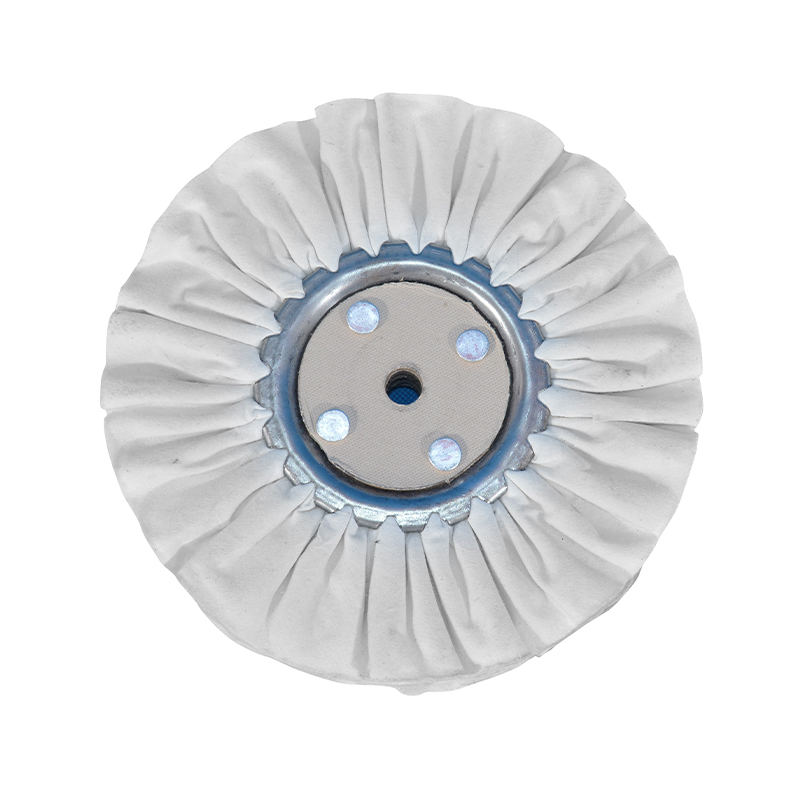
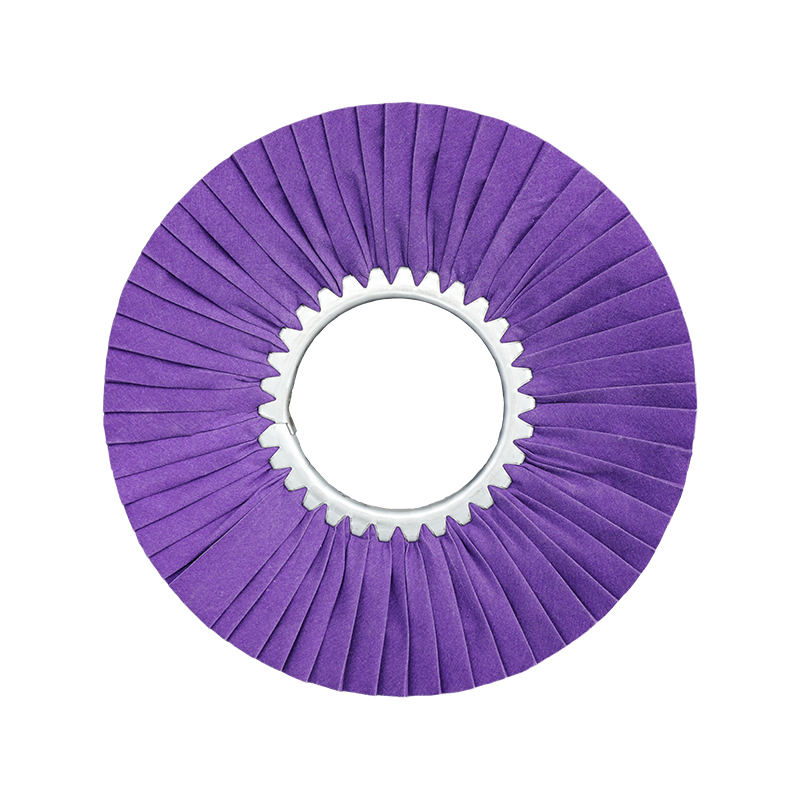
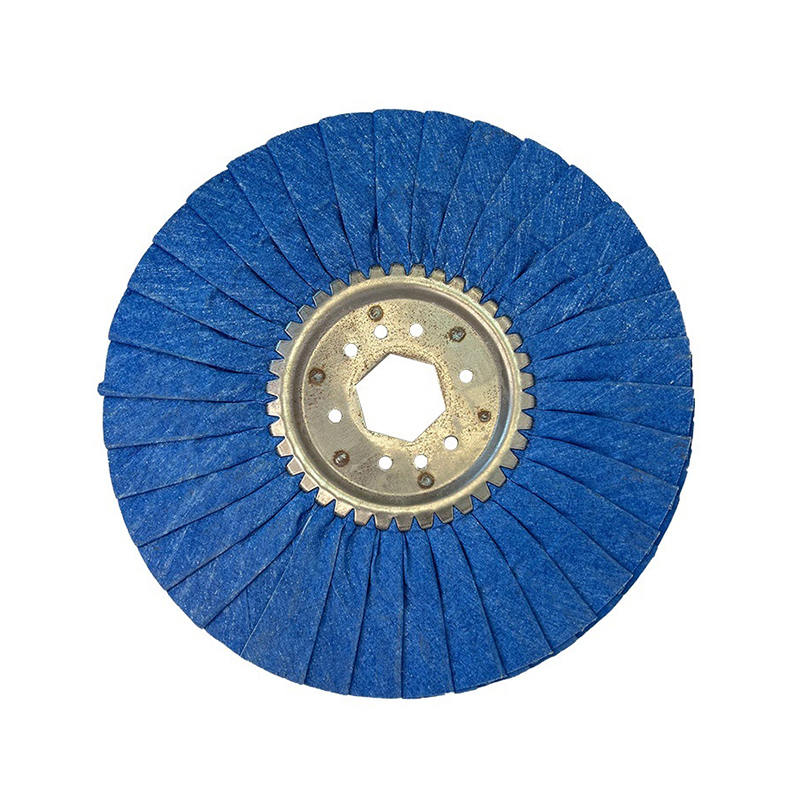
Ningbo Henghua Metal Surface Treatment Technology Co., Ltd. Kínában, Zhejiang tartomány, Ningbo Bo város, Haishu kerület, Jishigang, Dongjiaqiao településen található. Kínai polírozókerék, polírozópaszta és polírozóanyag gyár, a Henghua Fémfelület-kezelési Technológia Kft. különféle egyedi polírozóanyagokat kínál. A vállalat 2016-ban alakult, 3500 négyzetméteres üzemterülettel, több mint 10 fejlett rongykerék-gyártó berendezéssel, 2 teljesen automata konzerválósorral, és képes különféle típusú és méretű szélkerék, sizal kerék, polírozóviasz, chiye kerék, fémpolírozó paszta és egyéb termékek egyedi gyártására. Az ügyfelek Dél-Amerikában, az Egyesült Államokban, Európában, a Közel-Keleten stb. találhatók. Az utóbbi években a vállalat folyamatosan innovál, hogy javítsa a polírozóanyagok munkahatékonyságát, és elnyerte az ügyfelek elismerését. Várjuk az érdeklődő ügyfelek hívását az együttműködés megbeszélésére!
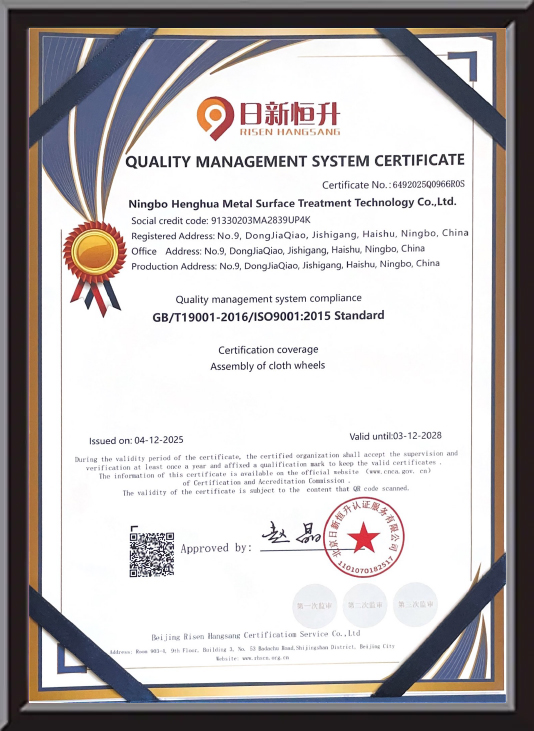
Kitüntető Oklevél
Üzenet Visszajelzés
Termékek Iparági Ismeretek
A polírozó kerék minden fémfelület-megmunkálási folyamat alapvető eszköze – de teljesítménye teljes mértékben attól függ polírozó keverék párosítva vele és a szélesebb választékával polírozó anyagok illeszkedik a munkadarabhoz és a befejezési célhoz. Ez a három elem együtt alkot egy teljes rendszert, amely meghatározza, hogy a végső felület megfelel-e az optikai, funkcionális vagy dekoratív előírásoknak. Ez az oldal bemutatja az egyes alkatrészek működését, a jól illeszkedő polírozórendszer előnyeit, valamint a gyártó vásárlók és mérnökök leggyakoribb kérdéseire adott válaszokat.
Hogyan működik a polírozó kerék
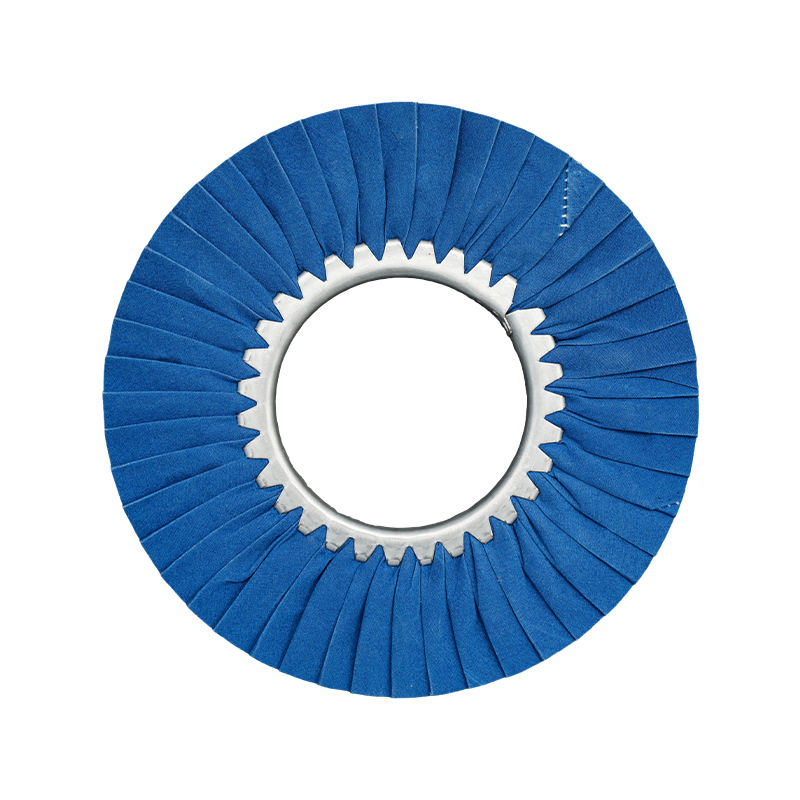
A polírozókorong nagy sebességgel forog, miközben felülete – jellemzően szövet, szizál, filc vagy kompozit szál – csiszoló hatású polírozóanyagot hordoz a munkadarabon. A keverékben lévő csiszolószemcsék mikrovágást végeznek: eltávolítják a csiszolás vagy megmunkálás során visszamaradt mikroszkopikus felületi egyenetlenségeket, fokozatosan csökkentve a felületi érdességet (Ra érték), amíg el nem érik a célt.
A folyamat általában két vagy három szakaszban zajlik. A vágómassza szizál vagy spirálvarrott korongon először távolítja el a durvább karcolásokat; a befejező keverék puhább szövetkorongon, majd finomítja a felületet tükör- vagy szaténfényűvé. A kerékkeménységet, a forgási sebességet (általában 1200 és 3600 ford./perc között, az anyagtól függően) és az összetett csiszolóanyag-minőséget együtt kalibrálják, hogy megfeleljenek az egyes szubsztrátumokra vonatkozó cél Ra specifikációnak.
A megfelelő polírozóanyag-rendszer legfontosabb előnyei
- Állandó felületi minőség: A megfelelő polírozókorong-típus párosítása egy speciális összetételű keverékkel csökkenti az Ra szórást a tételek között, ami kritikus a dekorációs hardverek, orvosi műszerek és élelmiszerekkel érintkező alkatrészek esetében.
- Csökkentett feldolgozási lépések: Egy jól illeszkedő polírozóanyag-rendszer három csiszolási szakaszt képes összevonni két polírozási menetben, így akár 30%-kal is lerövidítheti a vágási ciklusidőt a nagy mennyiségű gyártósorokon.
- Alacsonyabb alkatrészenkénti fogyasztási költség: A keverék és a kerék közötti megfelelő illeszkedés megakadályozza a kerék idő előtti kopását és a keverék elhasználódását, meghosszabbítja a kerék élettartamát és csökkenti a polírozott darabonkénti költséget.
- Környezetbarát készítmények: A vízben oldódó vagy alacsony VOC-tartalmú alkalmazásokhoz tervezett modern polírozó keverékek csökkentik a műhelyek levegőszennyezését, és megfelelnek az exportpiaci környezetvédelmi szabványoknak.
Polírozó kerekek típusai és alkalmazásaik
A megfelelő kerékszerkezet kiválasztása minden polírozóanyag-specifikációban az első döntés. Az alábbi táblázat összefoglalja a leggyakoribb keréktípusokat és azok javasolt használati eseteit.
| Kerék típusa | Anyag | Legjobb alkalmazás | Tipikus összetett fokozat |
|---|---|---|---|
| Szizál kerék | Természetes szizál rost | Erős vágás acélon, vasöntvényeken | Durva / Közepes vágóanyag |
| Spirálisan varrott ruha | Pamut muszlin, varrott rétegek | Köztes vágás sárgarézre, alumíniumra | Közepes vágóanyag |
| Laza összehajtható ruha | Puha pamut, laza szerkezet | Végső színű polírozás, tükörfényezés | Finom kidolgozás/színkeverék |
| Filc kerék | Tömörített gyapjú filc | Optikai felületek, lapos precíziós alkatrészek | Ultrafinom polírozó keverék |
Polírozó vegyület összeállítása és kiválasztása
A polírozó keverék csiszolórészecskékből (általában alumínium-oxidból, króm-oxidból vagy szilícium-karbidból), kötőanyagból (zsír, viasz vagy vízben oldódó bázis) és teljesítmény-adalékanyagokból áll, amelyek szabályozzák a hőtermelést és a felületi kenést a vágás során. A csiszolóanyag részecskemérete – mikronban mérve – közvetlenül meghatározza a felületi karcok eltávolításának szintjét és az elérhető végső Ra értéket.
A 2016-ban alapított Ningbo Henghua Metal Surface Treatment Technology Co., Ltd. a polírozó keverékek és a kapcsolódó polírozó anyagok kutatásának, fejlesztésének és innovációjának elkötelezettje a globális feldolgozóipar számára. Folyamatos folyamatberuházásokkal – beleértve a teljesen automata konzervipari gyártósorok 2020-ban történő bevezetését – a vállalat tételenkénti csiszolóanyag-konzisztenciát biztosít, ami közvetlenül csökkenti a felületkezelés eltéréseit a nagy volumenű gyártósorokon.
Az aljzat illesztésére az általános szabály a következő: a keményebb fémek kisebb sebességnél keményebb csiszolóanyagot igényelnek , míg a lágy színesfémek (alumínium, sárgaréz, réz) jobban teljesítenek lágyabb csiszolóanyagokkal mérsékelt sebesség mellett, hogy elkerüljék az anyag felszedését a kerék felületén.
Gyakran Ismételt Kérdések
Q1: Használhatom ugyanazt? polírozó keverék különböző fémeken?
Nem megbízhatóan. Minden fémhordozónak más a keménysége és hőérzékenysége. A rozsdamentes acélhoz készült vegyület keményebb csiszolórészecskéket tartalmaz, amelyek megkarcolhatják a puha alumíniumot, és maradékot hagyhatnak a sárgaréz pórusokban. Vegyes anyagokat tartalmazó gyártósorokon használjon hordozóspecifikus vegyületeket, és minden egyes anyaghoz külön polírozókorongokat rendeljen a keresztszennyeződés elkerülése érdekében.
2. kérdés: Honnan tudhatom, hogy mikor kell cserélni a polírozókorongot?
A legfontosabb mutatók a következők: csökkent vágási sebesség (hosszabb ciklusidő ugyanazon Ra célnál), látható üvegezés a kerékfelületen, ahol a keverék már nem terhelődik megfelelően, egyenetlen felületi felület a munkadarabon vagy mérhető kerékátmérő-csökkenés az eredeti méret 20%-át meghaladó mértékben. Az üvegezett kerekek néha helyreállíthatók, ha a felületet keréktárcsával legereblyézik, de az erősen kopott kerekeket cserélni kell, nem pedig többszörösen megmunkálni.
3. kérdés: Mi a különbség a vágómassza és a simítómassza között?
A vágómassza durvább csiszolórészecskéket tartalmaz (általában 20-80 mikronos tartományban), amelyeket a karcolások, megmunkálási nyomok és az oxidáció gyors eltávolítására terveztek. A befejező keverék (más néven szín- vagy csiszolóanyag) sokkal finomabb (10 mikron alatti) részecskéket használ, hogy a vágási szakaszból visszamaradt felületet tükrös vagy magasfényű felületté finomítsa. Ha csak simítóanyagot használ erősen karcos felületen, akkor nem lehet tükrös eredményt elérni – a vágási szakaszt nem lehet kihagyni.
4. kérdés: Alkalmasak-e a vízoldható polírozó keverékek automatizált gyártósorokhoz?
Igen, és egyre inkább előnyben részesítik az automatizált gépsorokon az egyszerűbb alkatrésztisztítás, az alacsonyabb VOC-kibocsátás és a vízbázisú utótisztító rendszerekkel való kompatibilitás miatt. A kompromisszum valamivel rövidebb keverék élettartama a keréken, mint a viaszalapú készítmények alacsony páratartalmú környezetben. A nagy mennyiségű automatizált polírozáshoz korróziógátló adalékokat tartalmazó vízben oldódó polírozó vegyületeket ajánlunk, hogy megakadályozzák a rozsdásodást a vastartalmú felületeken a feldolgozás és a mosási szakaszok között.
Ningbo Henghua Metal Surface Treatment Technology Co., Ltd. specializálódott polírozó rongykerekek, polírozóviasz, folyékony polírozókerekek és fémpolírozó paszta kutatására és gyártására.
Hasznos Linkek
Kapcsolat
-
[email protected]
[email protected]
[email protected] -
+86-13777066809
+86-574-88187397 - No.9, Xiaodongjiaqiao, Jishigang Town, Haishu District, Ningbo City, Zhejiang tartomány, Kína
Tartsuk a Kapcsolatot
Szerzői jog © Ningbo Henghua Metal Surface Treatment Technology Co., Ltd. Egyedi Polírozókerék Polírozópaszta gyár Minden jog fenntartva.