A cirkónium-alumínium-oxid és kerámia csiszolószalagok általában a legjobbak fémhez, de az íves vagy egyenetlen felületeken a lapos kerék gyakran jobb teljesítményt nyújt a szalagoknál
A legtöbb fémmegmunkálási feladathoz a cirkónium-oxid vagy kerámia csiszolószalag a leggyorsabb leválasztást és a leghosszabb élettartamot biztosítja acélon, rozsdamentes acélon és alumíniumon. A csiszolószalag azonban nem mindig a megfelelő eszköz minden munkához. Ha egy munkadarabon hegesztések, ívek, élek vagy kontúros felületek vannak, a szárnyas kerék gyakran felülmúlja a lapos szalagot, mert az egymást átfedő csiszolószárnyai szabálytalan formákhoz igazodnak, miközben egyenletes anyagleválasztást biztosítanak. Az útmutató további része lebontja a csiszolószemcsék típusait, a szemcsék kiválasztását, és azokat a konkrét helyzeteket, amikor a hevederről a lapos kerékre történő váltás jobb felületet eredményez rövidebb idő alatt.
Miért fontosabb a csiszolószemcse típusa, mint a szalag márkája
Az egyetlen legnagyobb tényező, amely meghatározza, hogy a csiszolószalag mennyire jól teljesít a fémen, a felületéhez tapadt csiszolóanyag, nem pedig a hordozóanyag vagy a szalag általános építési minősége. A különböző szemcsetípusok különböző sebességgel törnek és önélesednek, ami közvetlenül befolyásolja a vágási sebességet és a szalag élettartamát acél, rozsdamentes acél vagy színesfémek megmunkálásakor.
cirkónium-oxid
A cirkónium-alumínium-oxid szemcse folyamatosan törik, így friss vágóélek jelennek meg, így kiválóan alkalmas szénacél és rozsdamentes acél nehéz leforgácsolására. Jellemzően jóval tovább bírja, mint a szabványos alumínium-oxid erős nyomás alatt, így a hegesztési varratok köszörüléséhez és erős sorjázáshoz az első számú választás.
Kerámia timföld
A kerámia szemcséket mikrokristályos szinten úgy tervezték, hogy folyamatosan önélesedjenek, így a szokásos szemcsetípusok közül a leghosszabb élettartamot és a legjobb teljesítményt biztosítják az agresszív fémcsiszolás során keletkező magas hő mellett. Többe kerül szalagonként, de gyakran csökkenti a teljes csiszolóanyag-ráfordítást egy gyártási ciklus során, mivel kevesebb szalagot fogyasztanak.
Alumínium-oxid
A szabványos alumínium-oxid a leggazdaságosabb megoldás, és megfelelően teljesít a könnyű fémcsiszolásnál, a simító meneteknél és a lágyabb fémeknél, mint például az alumínium vagy a sárgaréz, ahol nem az agresszív leforgácsolás a prioritás.
A szemcsék illesztése a fémmegmunkálási szakaszhoz
A megfelelő szemcsesorozat kiválasztása megakadályozza az időveszteséget, és csökkenti annak a kockázatát, hogy látható karcolások maradjanak, amelyek eltávolításához extra simítási lépésekre van szükség. A legtöbb fémgyártó műhely a durvatól a finomig terjedő folyamaton megy keresztül, ahelyett, hogy egyenesen a finom szemcsékre ugorna.
- A durva szemcsék, nagyjából 36-60, gyorsan eltávolítják a hegesztési varratokat, a marási lerakódást és a nehéz felületi hibákat.
- Közepes, durván 80-120 szemcseméretű, összekeveri a csiszolási nyomokat, és előkészíti a felületet a simításhoz.
- A nagyjából 150 és 240 közötti finom szemcsék sima előfényes felületet eredményeznek, amely készen áll a bevonásra vagy a végső polírozásra.
Ha egynél több szemcsés lépést kihagy ebben a folyamatban, általában a durvább lépés mély karcolásai továbbra is láthatók maradnak a finomabb lépés alatt, ami több időbe kerülő átdolgozásra kényszeríti, mint a teljes sorozat követése.
A fémmegmunkáláshoz használt általános csiszolási lehetőségek összehasonlítása
Az alábbi táblázat összehasonlítja a fémen leggyakrabban használt csiszolóanyag-típusok tipikus teljesítményjellemzőit, ideértve azt is, hogy hol ideális a csiszolószalag, és hol jobb eredményt ad a lapos kerékre való váltás.
Amikor a Flip kerék Jobb választás, mint egy csiszolószalag
A csiszolószalag a legjobban sík vagy enyhén ívelt anyagon működik, amelyet egy konzisztens érintkező kerékhez vagy nyomólaphoz tartanak. Ha a munkadarab geometriája szabálytalanná válik, a szárnyas kerék rendszerint egyenletesebb felületet biztosít, mert az egyedileg szerelt csiszolószárnyak egymástól függetlenül hajlanak, hogy követjék a kontúrokat, a csőíveket és a hegesztett kötéseket, amelyeket egy merev szalag nem tud egyenletesen elérni.
Hegesztési varrat keverése kerek vagy szabálytalan anyagon
Kerek csövön, csőszerelvényeken és öntött alkatrészeken a szárnyas kerék rugalmas szárnyai körbeveszik a görbületet, és simán összekeverik a hegesztési gyöngyöket anélkül, hogy lapos foltok keletkeznének, amelyeket a heveder lekerekített felületeken hagyhat maga után.
Él- és saroksorjázás
Az éles éleket és sarkokat nehéz egyenletesen csiszolni egy szalaggal anélkül, hogy egyenetlenül lekerekítenék őket vagy a környező felületet kivájtanák. A szárnyas kerék egyedi szárnyai szabályozottabb, egyenletesebb éltörést biztosítanak.
Csökkentett hőképződés vékony fémlemezen
Mivel a lapos keréknek csak egy kis része érintkezik a felülettel bármely pillanatban, kevésbé koncentrált hőt termel, mint a teljes felülettel állandó érintkezésben futó szalag, ami csökkenti a vékony fémlemez meghajlásának vagy elszíneződésének kockázatát a befejező lépések során.
Nyomós kerék felépítése és szemcséssége
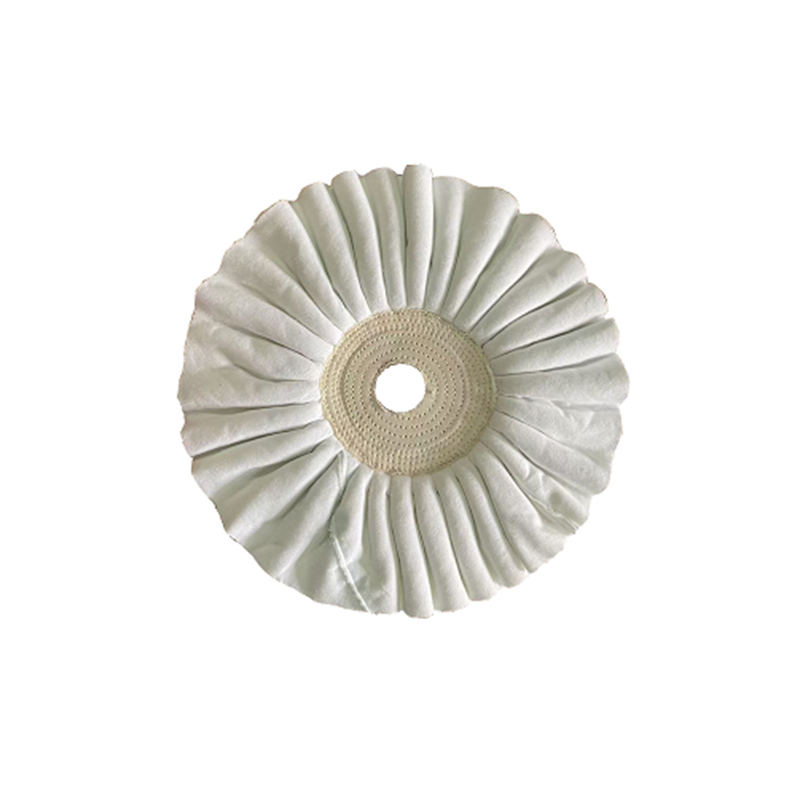
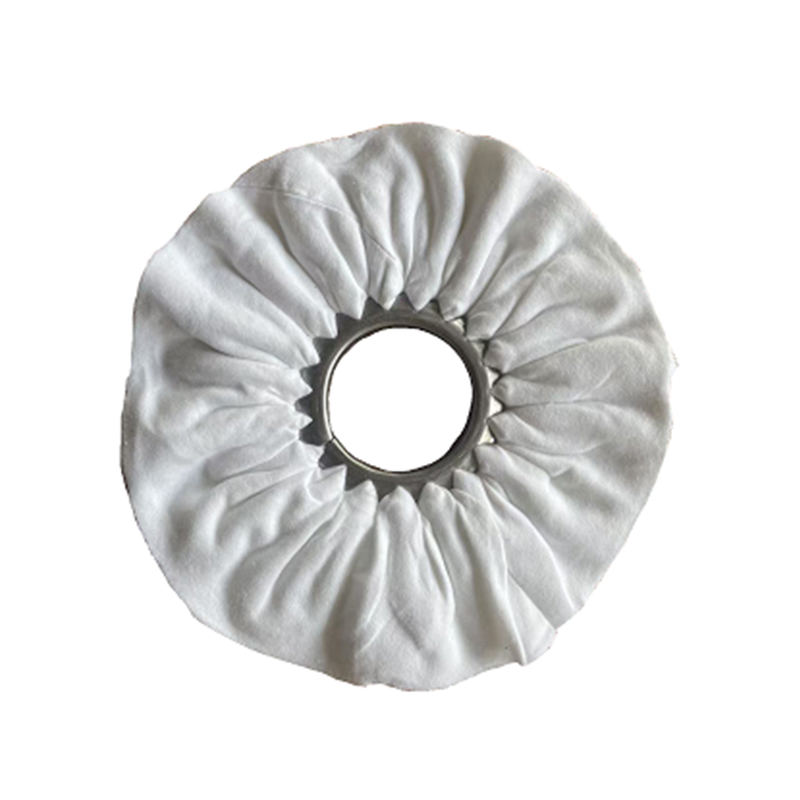
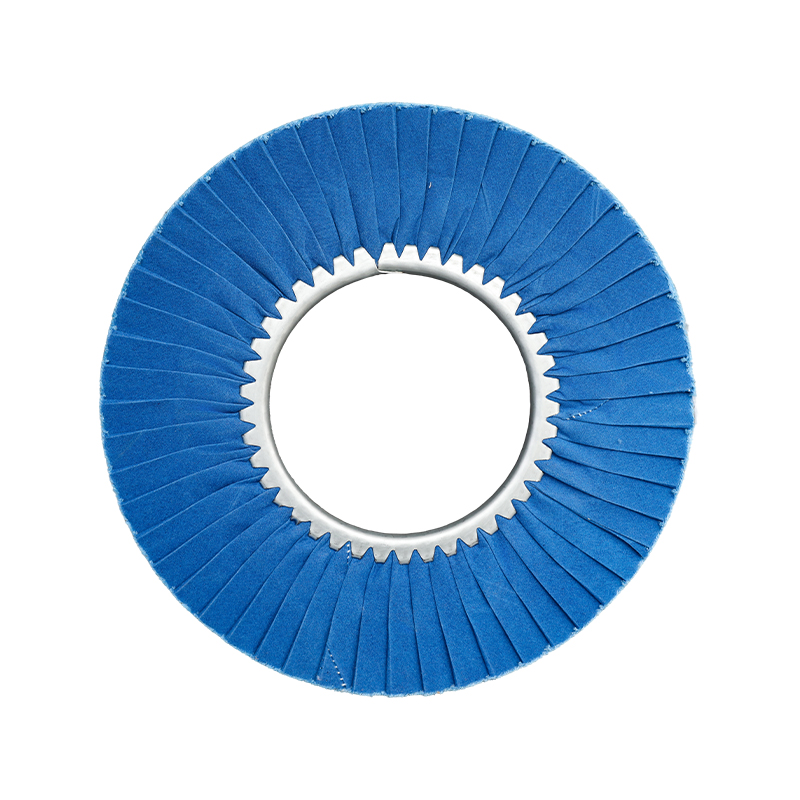
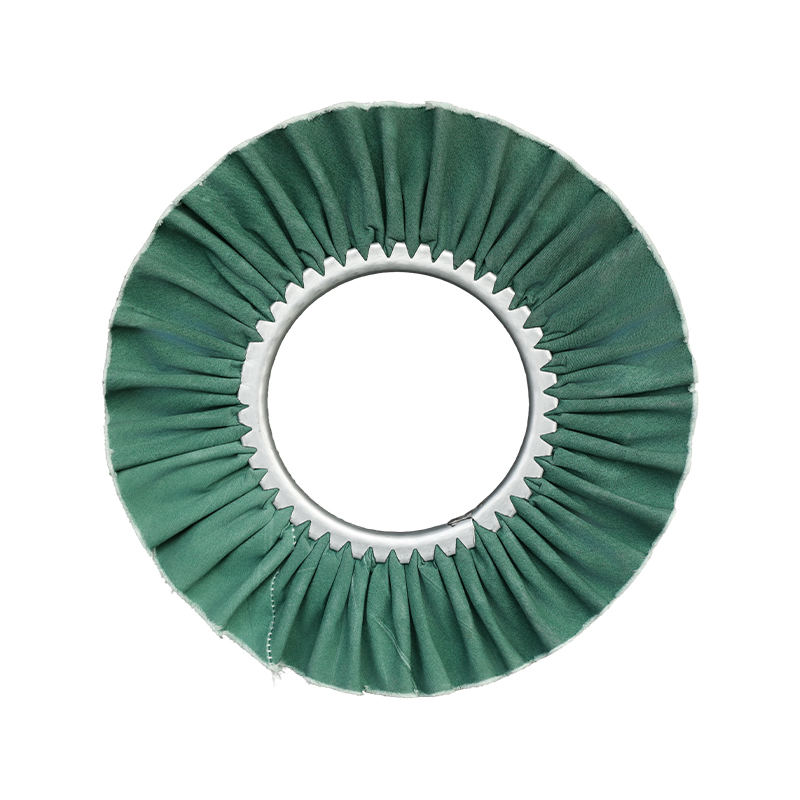
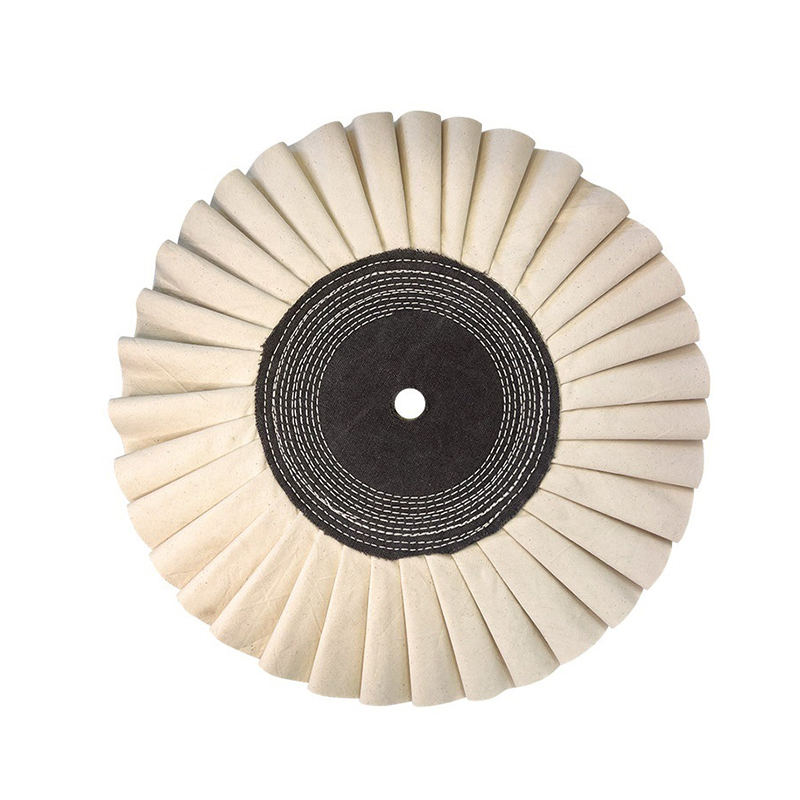
A szárnyas kerék átfedő csiszolószövet szárnyakból áll, amelyek sugárirányban egy központi agy vagy szár köré vannak szerelve. Mivel a külső szárnyak használat közben elhasználódnak, a friss csiszolóanyag folyamatosan szabaddá válik alatta, ami egyenletesen tartja a vágási teljesítményt a kerék élettartamának nagy részében, ahelyett, hogy a felület kopása során élesen leesne, ahogyan egy kopott csiszolószalag gyakran teszi.
- Durva lapos kerekek, körülbelül 40-60 szemcseméretű, kezelik a kezdeti hegesztési csiszolást és a nehéz vízkő eltávolítását.
- Közepes szárnyú kerekek, 80-120 szemcseméretű, durva csiszolás után keverik és simítják a felületeket.
- Finom, 180-320 szemcseméretű lapos kerekek készítik elő a fémet polírozáshoz vagy bevonatoláshoz.
- A lapos kerekek lapos, orsóra szerelt és nem szerelt tárcsás formátumban kaphatók, hogy illeszkedjenek sarokcsiszolókhoz, asztali csiszológépekhez és fúrószerelvényekhez.
Gyakorlati tippek a fém csiszolóanyagának hosszabb élettartamához
Függetlenül attól, hogy egy üzletben hevederek vagy lapos kerekek működnek, néhány működési szokás folyamatosan meghosszabbítja a csiszolóanyag élettartamát és javítja a fém felületi minőségét.
Érintkezőnyomás szabályozása
A túlzott nyomás alkalmazása nem gyorsítja arányosan az anyagleválasztást, főként hőt termel és gyorsítja a kopásos kopást. Ha hagyja, hogy a csiszolószemcsék mérsékelt, egyenletes nyomással vágjanak, egyenletesebb felületet és hosszabb termékélettartamot eredményez.
Párosítsa a sebességet az anyaggal
A csiszolóanyag túl gyors futtatása puhább fémeken, például alumíniumon terhelést okozhat, ahol a fémrészecskék eltömítik a csiszolófelületet, és csökkentik a vágás hatékonyságát. A sebesség enyhe csökkentése lágyabb ötvözeteken általában javítja a felületet és a koptatóanyag hosszú élettartamát.
Tartsa hűvös a munkát
A munkadarab időnkénti lehűlése érdekében történő szüneteltetése megakadályozza a hő hatására bekövetkező elszíneződést a rozsdamentes acélon, és csökkenti a vékony fémlemez meghajlásának esélyét a hosszan tartó simítási munkák során.
Válasszon egy csiszolószalag és egy lapos kerék között projektjéhez
Összefoglalva, a cirkónium-oxid vagy kerámia csiszolószalag továbbra is a legerősebb választás sík felületű, nagy volumenű fémanyag eltávolításához, míg a szárnyas kerék általában a jobb szerszám, ha a munkadarab íveket, éleket, hegesztéseket vagy vékony, hőre érzékeny anyagot tartalmaz. Sok fémgyártó műhely mindkét csiszolóanyag-formátumot kéznél tartja, és az egyes munkák sajátos geometriája alapján választanak ezek közül, ahelyett, hogy minden feladathoz egyetlen csiszolóanyag-típusra hagyatkoznának.
A csiszolószalagok és lapos kerekek szállítóinak összehasonlításakor érdemes ellenőrizni, hogy a csiszolószemcsék típusa, a csappantyúsűrűség és a hátlap anyaga egyértelműen megadva van-e, mivel ezek az adatok sokkal megbízhatóbban határozzák meg a tényleges forgácsolási teljesítményt, mint az ár. A két termékvonalat egymás mellett kínáló gyártó megkönnyíti a megfelelő csiszolóanyag-formátumot a fémmegmunkálási projekt minden egyes szakaszához beszállítóváltás nélkül.