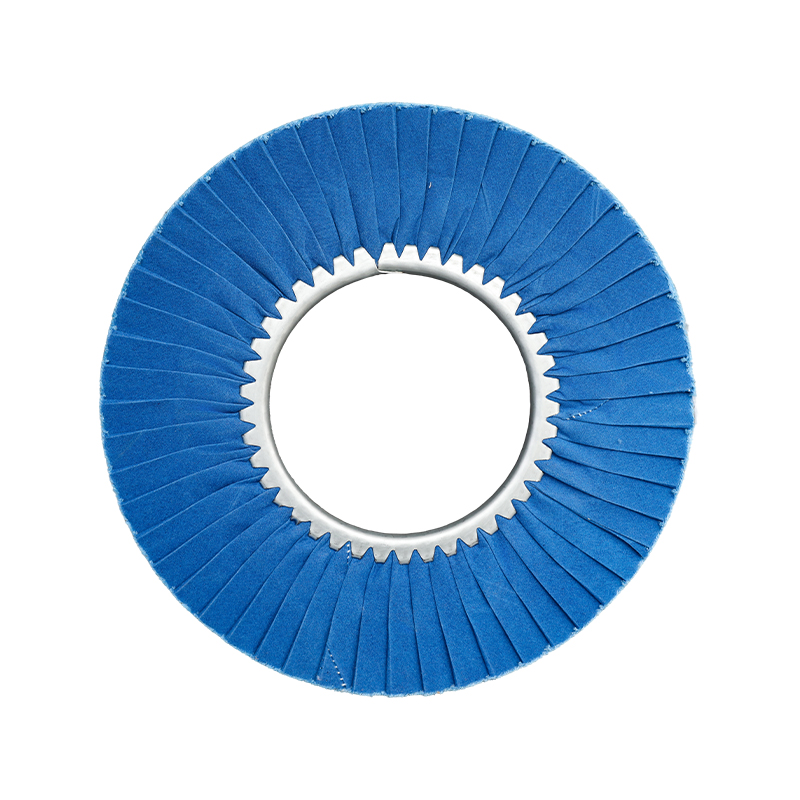
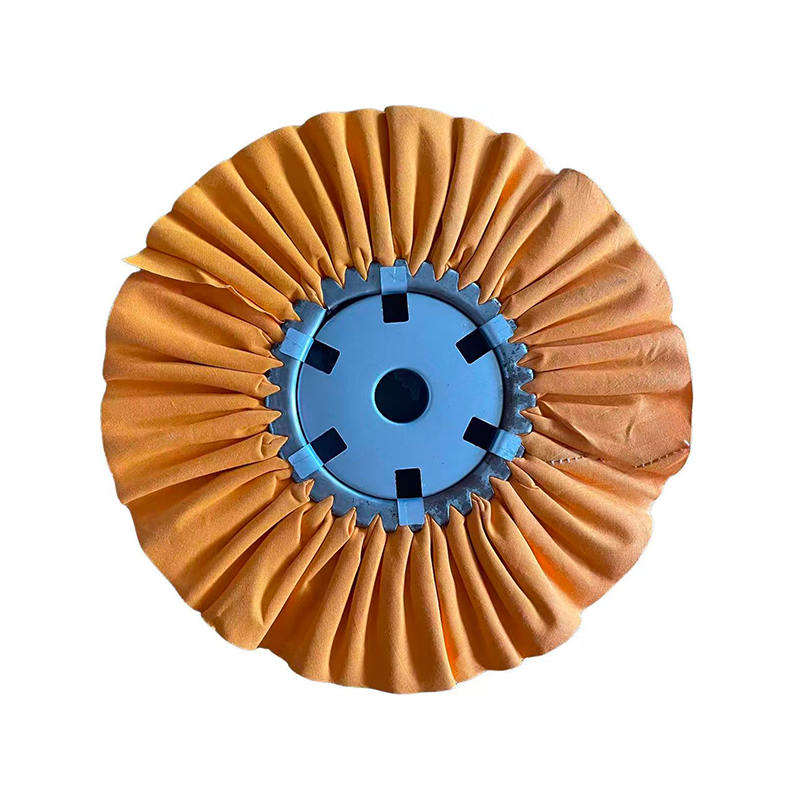
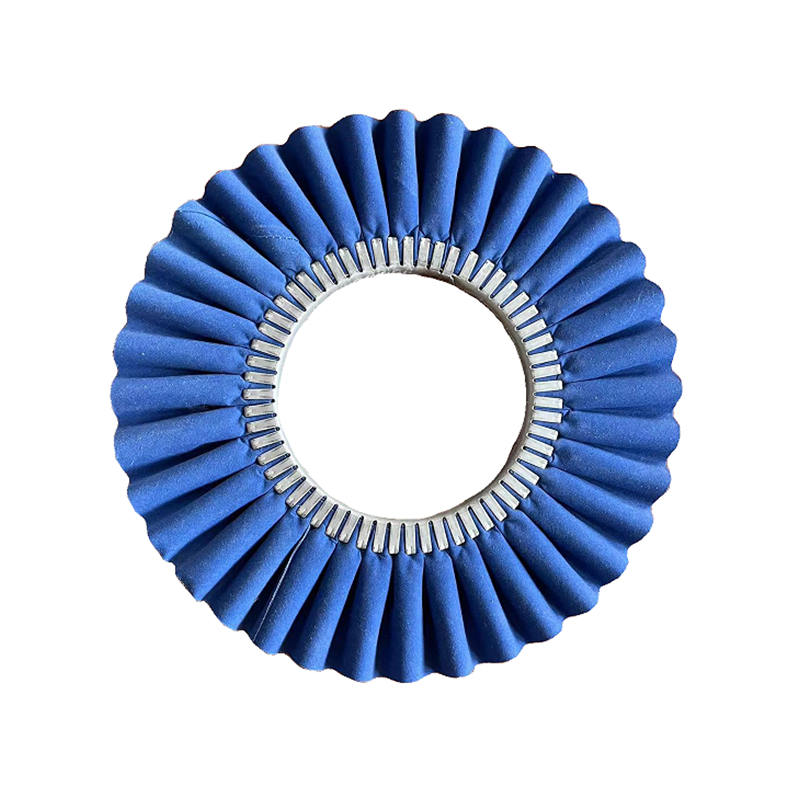
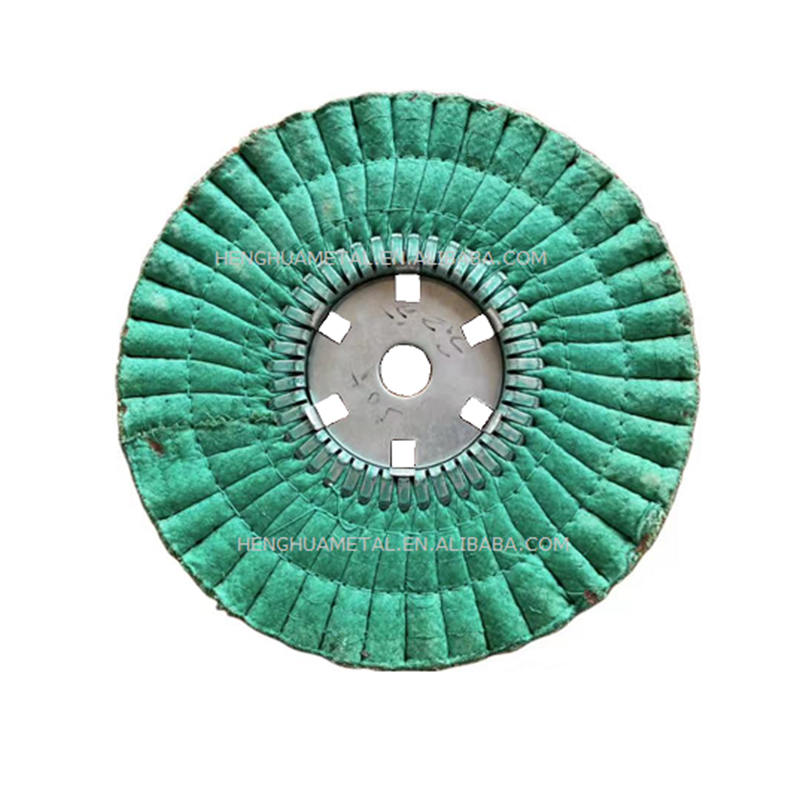
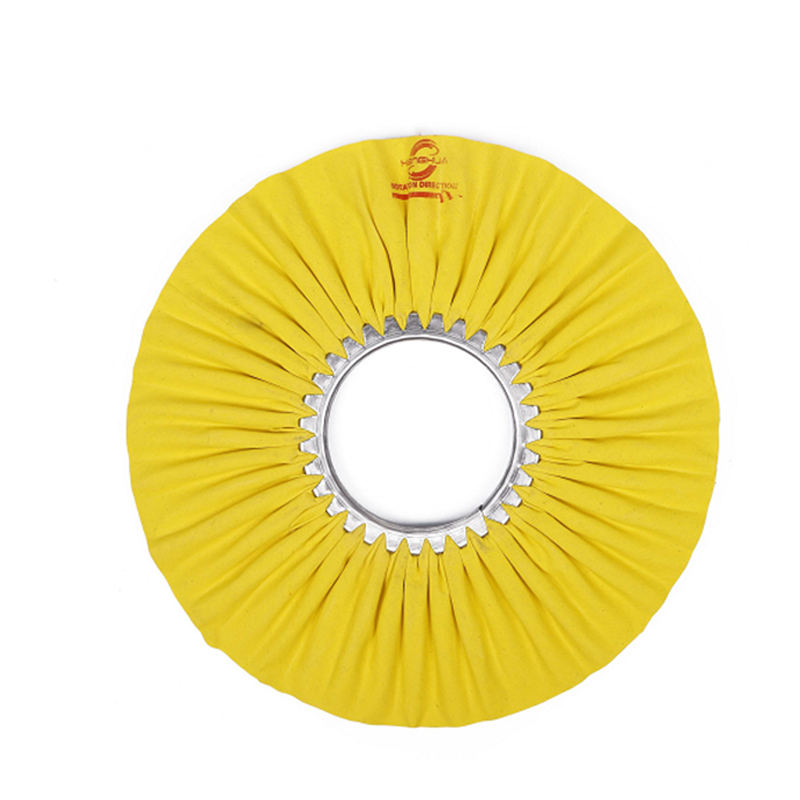
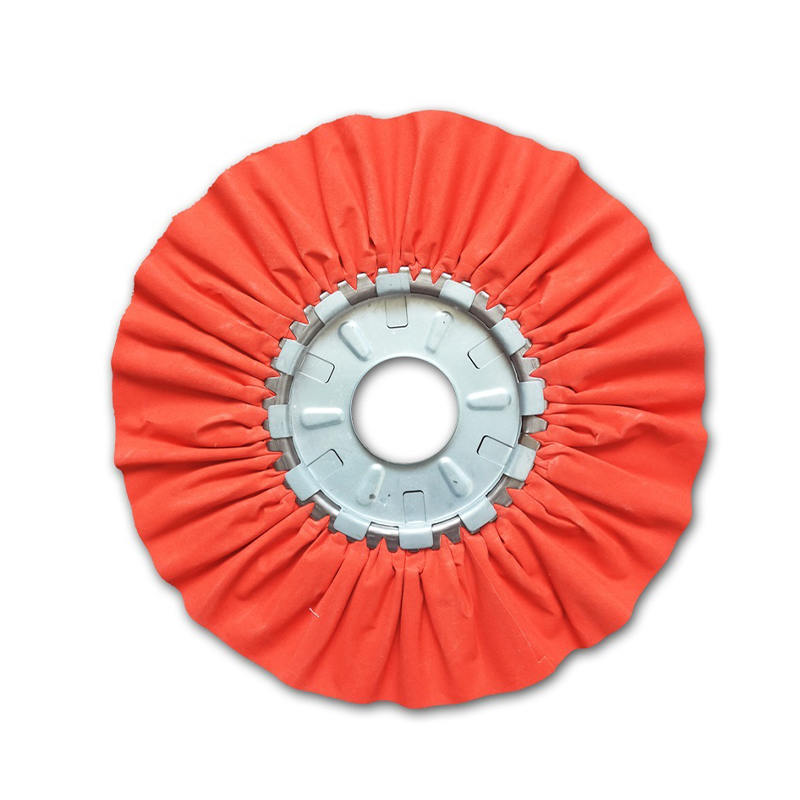
A szárnyas kerék egy forgó csiszolószerszám, amelyet elsősorban fém és egyéb felületek csiszolására, sorjázására, keverésére és polírozására használnak. Több egymást átfedő csiszolólapból áll, amelyek sugárirányban vannak elrendezve egy központi agy körül. A szárnyak használat közben fokozatosan elhasználódnak, folyamatosan friss csiszolóanyagot szabadítva fel – ami azt jelenti, hogy a tárcsa egyenletes vágási teljesítményt tart fenn élettartama során. Röviden, a lapos kerék a megfelelő megoldás, ha kontúros vagy lapos munkadarabokon ellenőrzött, egyenletes felületkezelésre van szüksége.
A rögzített csiszolótárcsákkal ellentétben a lapos tárcsák alkalmazkodnak az ívelt és szabálytalan felületekhez, így különösen hatékonyak olyan csövek, csövek, tengelyek és profilok megmunkálására, amelyeket nehéz vagy időigényes megmunkálni lapos csiszolószerszámokkal. Ez a rugalmasság a viszonylag hosszú élettartammal párosulva a lapos kerekeket költséghatékony választássá teszi mind a kis műhelyek, mind a nagyméretű gyártósorok számára.
A szerszám kompatibilis a szabványos sarokcsiszolókkal, asztali csiszológépekkel, fúróprésekkel és automatizált polírozógépekkel – így ez az egyik leginkább alkalmazkodó csiszolóeszköz a fémfelületkezelésben.
A lapos kerék elsődleges felhasználási területei
A csappantyús kerekek számos külön funkciót látnak el a fémmegmunkálásban és a felületkezelésben. Az egyes alkalmazások megértése segít kiválasztani a feladatnak megfelelő szemcsét, csiszolóanyag típust és korongméretet. Íme a leggyakoribb felhasználási módok:
Sorjázás és élsimítás
Vágás, bélyegzés vagy megmunkálás után a fémalkatrészek gyakran éles sorjákkal és durva élekkel rendelkeznek, amelyek sérülést okozhatnak a kezelés során, és rontják az alkatrészek illeszkedését. A csappantyús kerekek hatékonyan távolítják el ezeket a sorjakat az alapanyag kimarása vagy a mérettűrések megváltoztatása nélkül. A rugalmas szárnyak olyan enyhén süllyesztett területeket és élkontúrokat érnek el, amelyekhez a merev csiszolókorongok nem férhetnek hozzá. Ez kritikus az olyan iparágakban, mint az autóipar, a repülőgépipar és a precíziós mérnöki ipar, ahol az élminőség közvetlenül befolyásolja az alkatrészek illeszkedését, az összeszerelés pontosságát és a végfelhasználók biztonságát.
Felületi keverés és hegesztési varrat simítása
A hegesztési varratok egyenetlen gerinceket és hőhatású zónákat hoznak létre, amelyeket festés, bevonat vagy ellenőrzés előtt ki kell simítani. A szárnyas kerék tisztán keveri ezeket az átmeneteket a környező felülettel anélkül, hogy hirtelen lelépéseket okozna. Mivel a szárnyak nyomás hatására meghajlanak, elkerülik a lapos "beásási" nyomokat, amelyeket a merev tárcsák hagyhatnak, ami simább, egyenletesebb felület kevesebb másodlagos korrekciós lépéssel. Szerkezeti acélszerkezeteknél és dekoratív fémtermékeknél egyaránt a lapos kerékkel végzett hegesztési varratkeverés jelentős időt takarít meg a kézi reszeléshez vagy az ismételt csiszoláshoz képest.
Polírozás és felület-előkészítés
A finomszemcsés lapos kerekeket (120-as és nagyobb) széles körben használják fémfelületek bevonat, eloxálás, festés vagy védőbevonat felhordása előtti előkészítésére. Egységes felületi textúrát hoznak létre, amely elősegíti a jobb tapadást és a professzionálisabb végső megjelenést. A rozsdamentes acél befejező iparában a fokozatosan finomabb szárnyas kerekek – 80-tól 240-ig – szekvenciális használata szabványos munkafolyamat a konyhai berendezéseken, építészeti paneleken és kapaszkodókon látható szálcsiszolt vagy szatén felületek eléréséhez.
Köszörülés és anyageltávolítás
A durva szemcséjű lapos kerekek (40–80 szemcsenagyságú) agresszív anyageltávolításra – fém formázására, rozsda és marási lerakódás eltávolítására, vagy korrodált felületek tisztítására, javítás vagy újrafestés előtt – használatosak. Gyorsabb vágási sebességet kínálnak, mint a finomszemcsés korongok, miközben jobb irányíthatóságot biztosítanak, mint a rögzített csiszolókorongok. Erősen rozsdásodott vason vagy szerkezeti acélon a 40 szemcseméretű cirkónium-alumínium-oxid lapos kerék hatékonyan csupaszítja a felületi korróziót a csupasz fémig, miközben alkalmazkodik a felületi egyenetlenségekhez.
Kontúros és cső alakú felületek befejezése
A lapos kerekek kiválóak a nem lapos geometriákon. Rugalmas szárnyaik körbefogják az ívelt részeket – például csöveket, kapaszkodókat, szerelvényeket és tengelyeket – és egyenletes koptató érintkezést tartanak fenn az egész menet során. A lapos korongok elveszítik az érintkezést az éleknél kerek felületeken, így egyenetlen karcmintákat hagynak, vagy többszöri áthelyezési lépést igényelnek. Ez az alkalmazkodóképesség a lapos kereket preferált eszközzé teszi a kerek vagy profil alakú alkatrészekkel foglalkozó iparágakban, beleértve a vízvezeték-szerelést, a HVAC-gyártást, a bútorgyártást és az építészeti fémmegmunkálást.
Rozsda eltávolítása és felület helyreállítása
A korrodált fémfelületek csiszolókezelést igényelnek, mielőtt bármilyen védőbevonatot lehetne hatékonyan felvinni. A lapos kerekek eltávolítják a felületi rozsdát, az oxidációt és a régi bevonatokat, miközben tiszta, profilozott felületet hagynak hátra, amely elősegíti a bevonat tapadását. A drótkefe kerekekhez képest a lapos kerekek egyenletesebb felületi textúrát hagynak maguk után, és kevésbé okoznak fémfáradást a vékonyabb részeken – ez fontos szempont régebbi vagy vékonyabb fém alkatrészek helyreállításánál.
Flip Wheel Fint Guide: A megfelelő koptatóképesség kiválasztása
A megfelelő szemcseméret kiválasztása a legfontosabb tényező a kívánt eredmény eléréséhez. A szemcsék száma a csiszolószemcsék méretére utal: az alacsonyabb számok durvább, agresszívabb vágást jelentenek; a nagyobb számok finomabb, simább felületet jelentenek. Az alábbi táblázat összefoglalja az általános szemcsetartományokat és azok javasolt felhasználásait:
| Grit Range | Osztályozás | Tipikus alkalmazás |
|---|---|---|
| 40–60 | Durva | Erős állománymentesítés, rozsda/vízkő eltávolítás, formázás |
| 80–100 | Közepes | Sorjázás, hegesztési keverés, általános köszörülés |
| 120–180 | Rendben | Felületi keverés, bevonatelőkészítés, szálcsiszolt kivitel |
| 240 | Nagyon Finom | Végső polírozás, tükörfényezés előkészítés, dekorációs munka |
Gyakorlati szabályként: kezdje durvább szemcsékkel az anyag vagy a hibák eltávolításához, majd lépjen fel finomabb szemcsékkel a felület finomításához . A szemcsék átugrása az előző szakaszban látható karcmintákat eredményez, amelyeket később nehéz eltávolítani további áthaladás nélkül. A szálcsiszolt rozsdamentes acél felületeknél például egy tipikus sorozat 80 → 120 → 180 szemcseméretű lehet, és minden egyes szakasz eltávolítja az előző karcolásokat.
Anyagok, amelyeken a lapos kerék használható
A szárnyas kerekek sokoldalúak, és sokféle anyagon használhatók. A szárnyakba ágyazott csiszolóanyagot a munkadarab anyagához kell igazítani a legjobb eredmény elérése érdekében – a nem megfelelő csiszolóanyag használata szennyeződést, eltömődést vagy rossz befejezési minőséget okozhat:
- Rozsdamentes acél: Szennyezésmentes csiszolóanyagokat, például alumínium-oxidot vagy cirkónium-oxidot igényel, hogy elkerülje a vasrészecskék átvitelét, amelyek elszíneződést okozhatnak a felületen, és korróziót okozhatnak a felület alatt.
- Szénacél és vas: Az alumínium-oxid és cirkónium-oxid-alumínium-oxid lapos kerekek hatékonyan kezelik ezeket mind a csiszolási, mind a keverési alkalmazásokhoz. Önélező szemcseszerkezete miatt a cirkónium-alumínium-oxidot előnyben részesítik keményacélokhoz.
- Alumínium és lágyfémek: A szilícium-karbid vagy finom alumínium-oxid kerekek megakadályozzák az eltömődést (terhelést), és tiszta felületet biztosítanak a puhább alapanyag kimarása nélkül.
- Fa: A lapos kerekek jól használhatók az íves faprofilok csiszolásához, a régi bevonatrétegek eltávolításához, valamint a felületek festéshez vagy lakkozáshoz való előkészítéséhez. A közepes és finom szemcsék (80–180) a legpraktikusabbak famegmunkáláshoz.
- Műanyagok és kompozitok: A finomszemcsés kerekek szabályozott, alacsonyabb sebességgel olvadás vagy elkenődés nélkül formálhatják és kidolgozhatják a műanyag alkatrészeket. A kerék mozgásban tartása különösen fontos a helyi hőképződés elkerülése érdekében.
Flip Wheel vs. egyéb csiszolószerszámok
Ha megérti, hová illeszkedik a lapos tárcsa a többi csiszolószerszámhoz képest, akkor jobb döntéseket hozhat a szerszámokkal kapcsolatban, és elkerülheti a helytelen alkalmazást. Minden eszköztípusnak megvannak az erősségei, amelyek alkalmassá teszik az adott feladatokhoz:
| Eszköz | Legjobb For | Korlátozás vs. Flip kerék |
|---|---|---|
| Csiszolótárcsa | Gyors, agresszív anyageltávolítás sík felületeken | Mély karcolásokat hagy maga után; nem tud megfelelni a görbéknek; nincs befejező képesség |
| Csiszolószalag | Nagy, sík felület kidolgozása asztali csiszolóval | Nem lehet elérni a kontúros vagy belső profilokat; helyhez kötött felszerelést igényel |
| Drótkefe kerék | Rozsdamentesítés és felülettisztítás | Nem keverhető vagy polírozható; egyenetlen felületi textúrát hagy maga után; drótsörte veszély |
| Flap lemez | Lapos felületű csiszolás és keverés szögben | Kevésbé hatékony kerek vagy cső alakú profilokon, mint a lapos kerék |
| Flap Wheel | Ívelt felületek, keverés, polírozás, sorjázás, többszemcsés továbbképzés | Lassabb leforgácsolás, mint a csiszolókorongok sík területeken |
A lapos kerék legfontosabb előnye az a rugalmasság, az egyenletes felületminőség és a hosszú élettartam kombinációja — feladatonként gazdaságosabb, mint a gyorsan kopó vagy gyakori cserét igénylő szerszámok. Számos gyártási munkafolyamatban egyetlen lapos kerék helyettesítheti a sorjázási és a polírozási lépést is, csökkentve a teljes szerszámköltséget és a ciklusidőt.
A lapos kerekekre támaszkodó iparágak
Flip kerekek Számos gyártási és gyártási környezetben használják, ahol a felületminőség, a hatékonyság és a szerszámok alkalmazkodóképessége a prioritás:
- Fémgyártó és hegesztő műhelyek: Hegesztési varratok tisztítására és keverésére szerkezeti elemeken, kereteken, kapukon és burkolatokon festés vagy porfestés előtt.
- Autógyártás és -javítás: Karosszériapanelek, kipufogó-alkatrészek, alvázalkatrészek és bukóketrec-csövek befejezése, amelyek sima, festésre kész vagy hegesztéssel előkészített felületeket igényelnek.
- Rozsdamentes acél termékek gyártása: Feldolgozó konyhai berendezések, élelmiszer-feldolgozó gépek, munkalapok és építészeti szerelvények, ahol egységes szálcsiszolt vagy szatén felületet írnak elő.
- Víz- és légtechnika: Csővégek, szerelvények, szeleptestek és csőcsatlakozások befejezése összeszerelés vagy védőbevonat felhordása előtt.
- Famegmunkálás és bútorgyártás: Kontúros díszlécek formázása, székorsók simítása, íves felületek előkészítése festésre vagy lakkozásra.
- Ékszer és precíziós fémmegmunkálás: A finomszemcsés lapos kerekeket kis átmérőjű formában használják az öntvények és a kézzel készített darabok szűk területeihez való hozzáféréshez a végső polírozás előtt.
Hogyan kell helyesen használni a lapos kereket
Ahhoz, hogy a legtöbbet hozhassa ki a szárnyas kerékből, megfelelő technikára, beállításra és a biztonsági gyakorlatok ismeretére van szükség. A rossz technika csökkenti a kerék élettartamát, egyenetlen eredményeket produkál, és veszélyeket okozhat:
- Párosítsa a pavilont és a fordulatszámot: Mindig olyan szárnyas kereket használjon, amelynek legnagyobb névleges fordulatszáma egyenlő vagy nagyobb, mint a szerszám terhelés nélküli fordulatszáma. A névleges fordulatszám túllépése a kerék szétesését okozhatja használat közben – ez komoly biztonsági kockázatot jelent.
- Alkalmazzon könnyű, egyenletes nyomást: Hagyja, hogy a csiszolóanyag elvégezze a munkát. A túlzott lefelé irányuló erő idő előtt összecsukja a szárnyakat, felgyorsítja a kopást és rontja a felület minőségét. A keréknek mérsékelten kell érintkeznie a munkadarabbal, nem szabad belenyomni.
- Tartsa mozgásban a kereket: Az egy helyen való tartózkodás egyenetlen anyagleválasztást és hőfelhalmozódást okoz, ami elszínezheti a rozsdamentes acélt vagy meghajlíthatja a vékonyabb fémeket. Használjon sima, egymást átfedő meneteket egy egységes irányban.
- Előrehaladás a darán keresztül: Polírozási alkalmazásoknál kezdje durvább szemcsékkel a vízkő, hegesztési varratok vagy mély karcolások eltávolításához, majd váltson finomabb szemcsékre a felület finomításához. Minden szemcsefokozatnak el kell távolítania az előző által hagyott karcolásokat, mielőtt továbblép.
- Viseljen megfelelő PPE-t: Forgó csiszolókorong használatakor elengedhetetlen a szemvédelem (védőszemüveg vagy arcvédő), kesztyű és pormaszk vagy légzőkészülék. A repülő törmelék és a finom fémpor valódi veszélyt jelent.
- Használat előtt ellenőrizze a kereket: Szerelés előtt ellenőrizze, hogy a szárnyak nem sérültek, hiányoznak-e vagy leválnak-e. A megsérült kereket használat helyett ki kell dobni.
Kulcsfontosságú tényezők a szárnyas kerék kiválasztásánál
Nem mind lapos kerekek egyenlők. A teljesítmény jelentősen eltér az építés minőségétől, a csiszolóanyag típusától és a méretadatoktól függően. Féktárcsa beszerzésekor alaposan értékelje ezeket a tényezőket:
- Csiszolóanyag: Az alumínium-oxid alkalmas általános célú munkákhoz a legtöbb fémen; a cirkónium-oxid önélező, és jobban megfelel keményebb acélokhoz és nagy teherbírású köszörüléshez; a szilícium-karbid előnyben részesítendő színesfémekhez, kőhöz és kemény anyagokhoz.
- Hátsó anyag: A szövet hátlap nagyobb tartósságot, rugalmasságot és terhelés alatti szakadásállóságot kínál; a papír hátlap gazdaságosabb, de kevésbé tartós tartós vagy nagy nyomású használat mellett.
- Átmérő és szélesség: A nagyobb átmérők nagyobb felületet fednek le forgásonként, és alkalmasak sík felületek nyitására; a kisebb átmérők a fúrótokmányokhoz illeszkednek, és részletmunkákhoz használják. A szélesség befolyásolja, hogy mekkora érintkezési felület marad fenn ívelt felületeken – a szélesebb kerekek jobban működnek a nagyobb átmérőjű csöveknél és tengelyeknél.
- A szárnyak sűrűsége: Kerekenként több szárny általában simább felületet és hosszabb élettartamot eredményez; az alacsonyabb szárnyszám agresszívabb vágást és jobb hőelvezetést tesz lehetővé – hasznos a nehéz anyageltávolítási feladatoknál.
- A pavilon furat mérete: Pontosan meg kell egyeznie a köszörű, a fúrógép vagy a polírozógép orsójával a biztonságos, kiegyensúlyozott forgás érdekében. Az általános méretek közé tartoznak a 6 mm-es, 8 mm-es és 1/4 hüvelykes szárak a kéziszerszámokhoz.
- Ragasztási minőség: A ragasztó- vagy gyantát tartó fülek az agyhoz meghatározzák, hogy a kerék mennyire bírja a hőt és a nyomást. A rossz tapadású kerekek idő előtt lecsapnak, csökkentve a teljesítményt és a biztonságot.
Termelési környezetek esetén a nagy sűrűségű szövet hátlapú cirkónium-alumínium-oxid szárnyas kerék jellemzően a legjobb egyensúlyt kínálja a vágási sebesség, a felületminőség és a kerék élettartama között. Könnyebb munkákhoz vagy végső polírozási fázisokhoz a finom szemcséjű alumínium-oxid tárcsa szövet hátlapon a praktikus választás.
Gyakori hibák, amelyeket el kell kerülni a lapos kerekek használatakor
Még a tapasztalt kezelők is elkövetnek olyan hibákat, amelyek csökkentik a teljesítményt és lerövidítik a kerék élettartamát. Ha ismeri ezeket a buktatókat, akkor következetes eredményeket érhet el:
- Túl durva szemcse használata az utolsó szakaszhoz: Ha 60-as szemcséjű tárcsát használunk, ha 120-as szemcséjűre van szükség, akkor látható karcolási vonalak maradnak, amelyek további korrekciót igényelnek – idő és fogyóeszközök pazarlása.
- Túlzott nyomás alkalmazása: Ez összecsukja a szárnyszerkezetet, a kereket szilárd érintkezési ponttá alakítja, nem pedig rugalmassá, és drámaian lerövidíti a kerék élettartamát a vágási sebesség növelése nélkül.
- Keresztszennyező csiszolóanyagok: A rozsdamentes acél munkadarabon korábban szénacélon használt lapos kerék használata a vasrészecskéket a felületbe viszi, ami rozsdafoltokhoz vezet a felület alatt. Külön kerekeket használjon vas- és nemvastartalmú anyagokhoz.
- Az RPM-kompatibilitás figyelmen kívül hagyása: Az alacsonyabb fordulatszámra tervezett korong nagyobb fordulatszámú köszörűre való felszerelése a kerék meghibásodásának kockázatát kockáztatja működés közben. Használat előtt mindig ellenőrizze a kerék maximális sebességét.
- A kerekek nem megfelelő tárolása: A nedvességnek, hőnek vagy vegyi gőznek való kitettség ronthatja a koptató kötést. Tárolja a szárnyas kerekeket száraz, hűvös helyen, oldószerektől és olajoktól távol.
E hibák elkerülése nemcsak meghosszabbítja a kerék élettartamát, hanem azt is biztosítja, hogy a kész felületek első alkalommal megfeleljenek a szükséges minőségi szabványoknak – csökkentve az utómunkálatokat és az anyagpazarlást.